
Medizin Navigraff: Monate kürzere Entwicklungszeit
Neun funktionsfähige Medizinkomponenten aus medizinisch zugelassenem Material, und Monate weniger Entwicklungszeit.
Case lesen
Moderner Spritzguss für Medizinprodukte und anspruchsvolle technische Produkte.
Kurz gesagt: mehr als 70 Jahre Spritzguss für Medizinprodukte und anspruchsvolle technische Produkte bei Carmo: Maschinen von 25 bis 250 Tonnen Schließkraft und eine Reinraumumgebung der ISO Klasse 8 für Spritzguss, Tampondruck und Montage.
Materialien kombinieren oder ein Einlegeteil integrieren? Direkt zur Technik:
Carmo baute 1952 einen der ersten industriellen Spritzgussbetriebe Dänemarks auf und produziert seither durchgehend. Was heute in der Fertigung steht:
Die Ingenieure, die unsere Produktion fahren, prüfen Ihr Bauteil auf Entformbarkeit, Material, realistische Toleranzen und Automatisierbarkeit: die Entscheidungen, die Stückpreis und Ausbeute für die gesamte Lebensdauer Ihres Produkts festlegen. Eine Designänderung in dieser Phase kostet ein Meeting; dieselbe Änderung nach dem Werkzeugbau kostet Stahl und eine erneute Validierung. Die erste Frage ist die einfachste: Lassen sich Teile einsparen oder zu einem 2K-Bauteil zusammenfassen, sodass ein Montageschritt entfällt? Fertigungstechnik bei Carmo →
Wenn sich Ihr Design noch ändern kann, schneiden Sie noch keinen Stahl: Funktionsprototypen, gespritzt in Ihrem Serienmaterial mit einem 3D-gedruckten Werkzeug, in Tagen; siehe wie Carmo Print Moulding funktioniert.
Neben dem Einkomponenten-Spritzguss fährt Carmo die Verfahren, die Materialien kombinieren oder eine Komponente in ein Bauteil integrieren:
Warum sich das rechnet: Ein einteiliges Bauteil erspart den Klebstoff, den Montageschritt und deren Fehlermöglichkeiten: weniger Teile, weniger Leckagestellen, weniger regulierte Prozessvariablen in Ihrer technischen Dokumentation. Am Lebensende brauchen seine Polymere einen Trennschritt vor dem Recycling; wir wägen beides mit Ihnen ab, Bauteil für Bauteil.
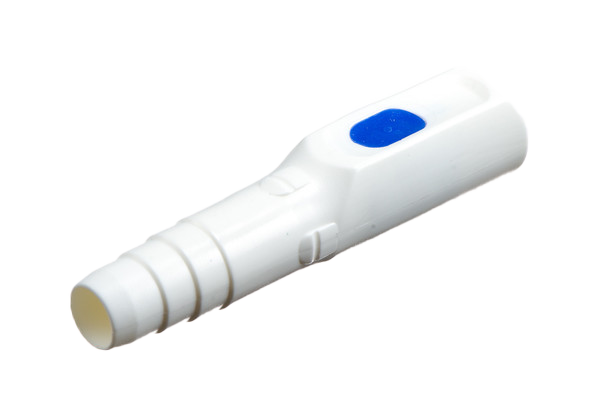
Die Materialwahl entscheidet über Festigkeit, Flexibilität, Chemikalienbeständigkeit, Sterilisationsweg und regulatorische Eignung. Deshalb legen wir sie mit Ihnen innerhalb der Entwicklung fest, nicht danach. Der Arbeitsbereich:
| Material | Wesentliche Eigenschaften | Fügen | Typische Anwendung | Dampfsterilisation | Gamma-/E‑Beam-Sterilisation |
|---|---|---|---|---|---|
| PP | Geringe Dichte, hohe Chemikalien- und Dauerfestigkeit; hält Dampfsterilisationstemperaturen stand | Ultraschall, mechanisch | Gehäuse, Kappen, konische Konnektoren | Ja | Eingeschränkt ⚠ |
| PC | Hohe Schlagzähigkeit bei optischer Klarheit; Medizinqualitäten, wo der Fluidweg sichtbar bleiben muss | Ultraschall, Kleben, 2K | Transparente Gehäuse, Konnektoren, Sichtbauteile | Eingeschränkt ⚠ | Nach Qualität |
| TPU / TPE | Die weiche Komponente im 2K-Aufbau; verbindet sich chemisch mit kompatiblen harten Partnern; Dichtungen aus TPE/TPU, nicht Silikon | Im Werkzeug gebunden (2K) | Umspritzte Dichtungen, Soft-Touch-Bereiche, Knickschutz | Nach Qualität | Ja |
| PE (LD/HD) | Zäh und reibungsarm, schlagfest auch bei niedrigen Temperaturen | Ultraschall, mechanisch | Kappen, Abdeckungen, Verschlüsse | Nein | Ja |
| ABS | Steif und schlagfest, gut zu spritzen und zu bedrucken; die harte Hälfte in vielen 2K-Aufbauten | Ultraschall, Kleben, 2K | Gehäuse, Konnektoren, Produktschalen | Nein | Nach Qualität |
| PS | Steif und maßhaltig, klar oder opak; wirtschaftlich bei hohen Stückzahlen | Ultraschall, Kleben | Steife Bauteile, Schienen- und Laborbedarfsteile | Nein | Ja |
| POM | Maßhaltigkeit und geringe Reibung; das Material für Mechanismen | Mechanisch, 2K | Verbindungselemente und bewegte Mechanismen | Nach Qualität | Nein |
| PVC | Phthalatfreie / DEHP-freie Medizinqualitäten, inkl. Carmos eigener Rezepturen; chemikalienbeständig und flexibel über einen weiten Härtebereich; passt zur PVC-Beutelfolie | HF-schweißbar | Ports für medizinische Beutel, Ventile, Konnektoren, Ösen | Nein | Nach Qualität |
| PVC/PUR | Zäher und abriebfester als PVC allein | HF-schweißbar | Lasttragende geschweißte Bauteile | Nein | Nach Qualität |
Nicht aufgeführt? Fragen Sie nach. Das ist, was wir am häufigsten fahren, nicht alles, was wir fahren; die meisten Qualitäten, die wir verarbeiten, sind REACH-konform, und wir arbeiten mit biobasierten Materialien und testen sie. Nehmen Sie die Spalten als Ausgangspunkt: Wir können aus der Produktionserfahrung Kandidaten vorschlagen; das Sterilisationsverfahren und seine Validierung liegen bei Ihnen als Produkthersteller.
Carmo spezifiziert das Werkzeug; ein Werkzeugbauer, mit dem wir seit Jahren zusammenarbeiten, baut es, und wir nehmen es bei FAT, SAT und Einfahren ab. Wie das aussieht:
Das Werkzeug gehört Ihnen: Sie finanzieren es, und Sie besitzen es.
Jedes Serienwerkzeug ist entweder ein Heißkanal- oder ein Kaltkanalwerkzeug, eine Entscheidung, die sowohl Werkzeugkosten als auch Zykluszeit bestimmt und früh im Lastenheft festgelegt wird. Prototypenwerkzeuge sind die Ausnahme: Werkzeuge für Carmo Print Moulding werden intern in 3D gedruckt, in Tagen.

Die letzten Werkzeugkorrekturen entstehen während der CPQ: Der Schwund folgt den Prozessparametern, deshalb werden kritische Maße gemeinsam mit dem Werkzeugbauer nachgeführt, nachdem der Prozess eingestellt ist, nicht davor.
Das Prozessfenster wird festgelegt und dokumentiert, die Zykluszeit optimiert und Qualität, Material- und Energieeinsatz unter Kontrolle gebracht.
Für statistisch anspruchsvolle Anwendungen erweitert sich die CPQ zu einer formalen DOE-Studie mit spezialisierten Partnern.
Konstruktion, Entwicklung und Serienproduktion liegen alle im zertifizierten Umfang nach ISO 13485: ein System, keine Lücke dazwischen; nur die Prototypenlose aus Carmo Print Moulding liegen bewusst außerhalb. Das System, das Ihr Bauteil für Lieferantenqualifizierung und Kundenaudit dokumentiert, ist die Qualitätssicherung bei Carmo. Was das für Ihre technische Dokumentation heißt:
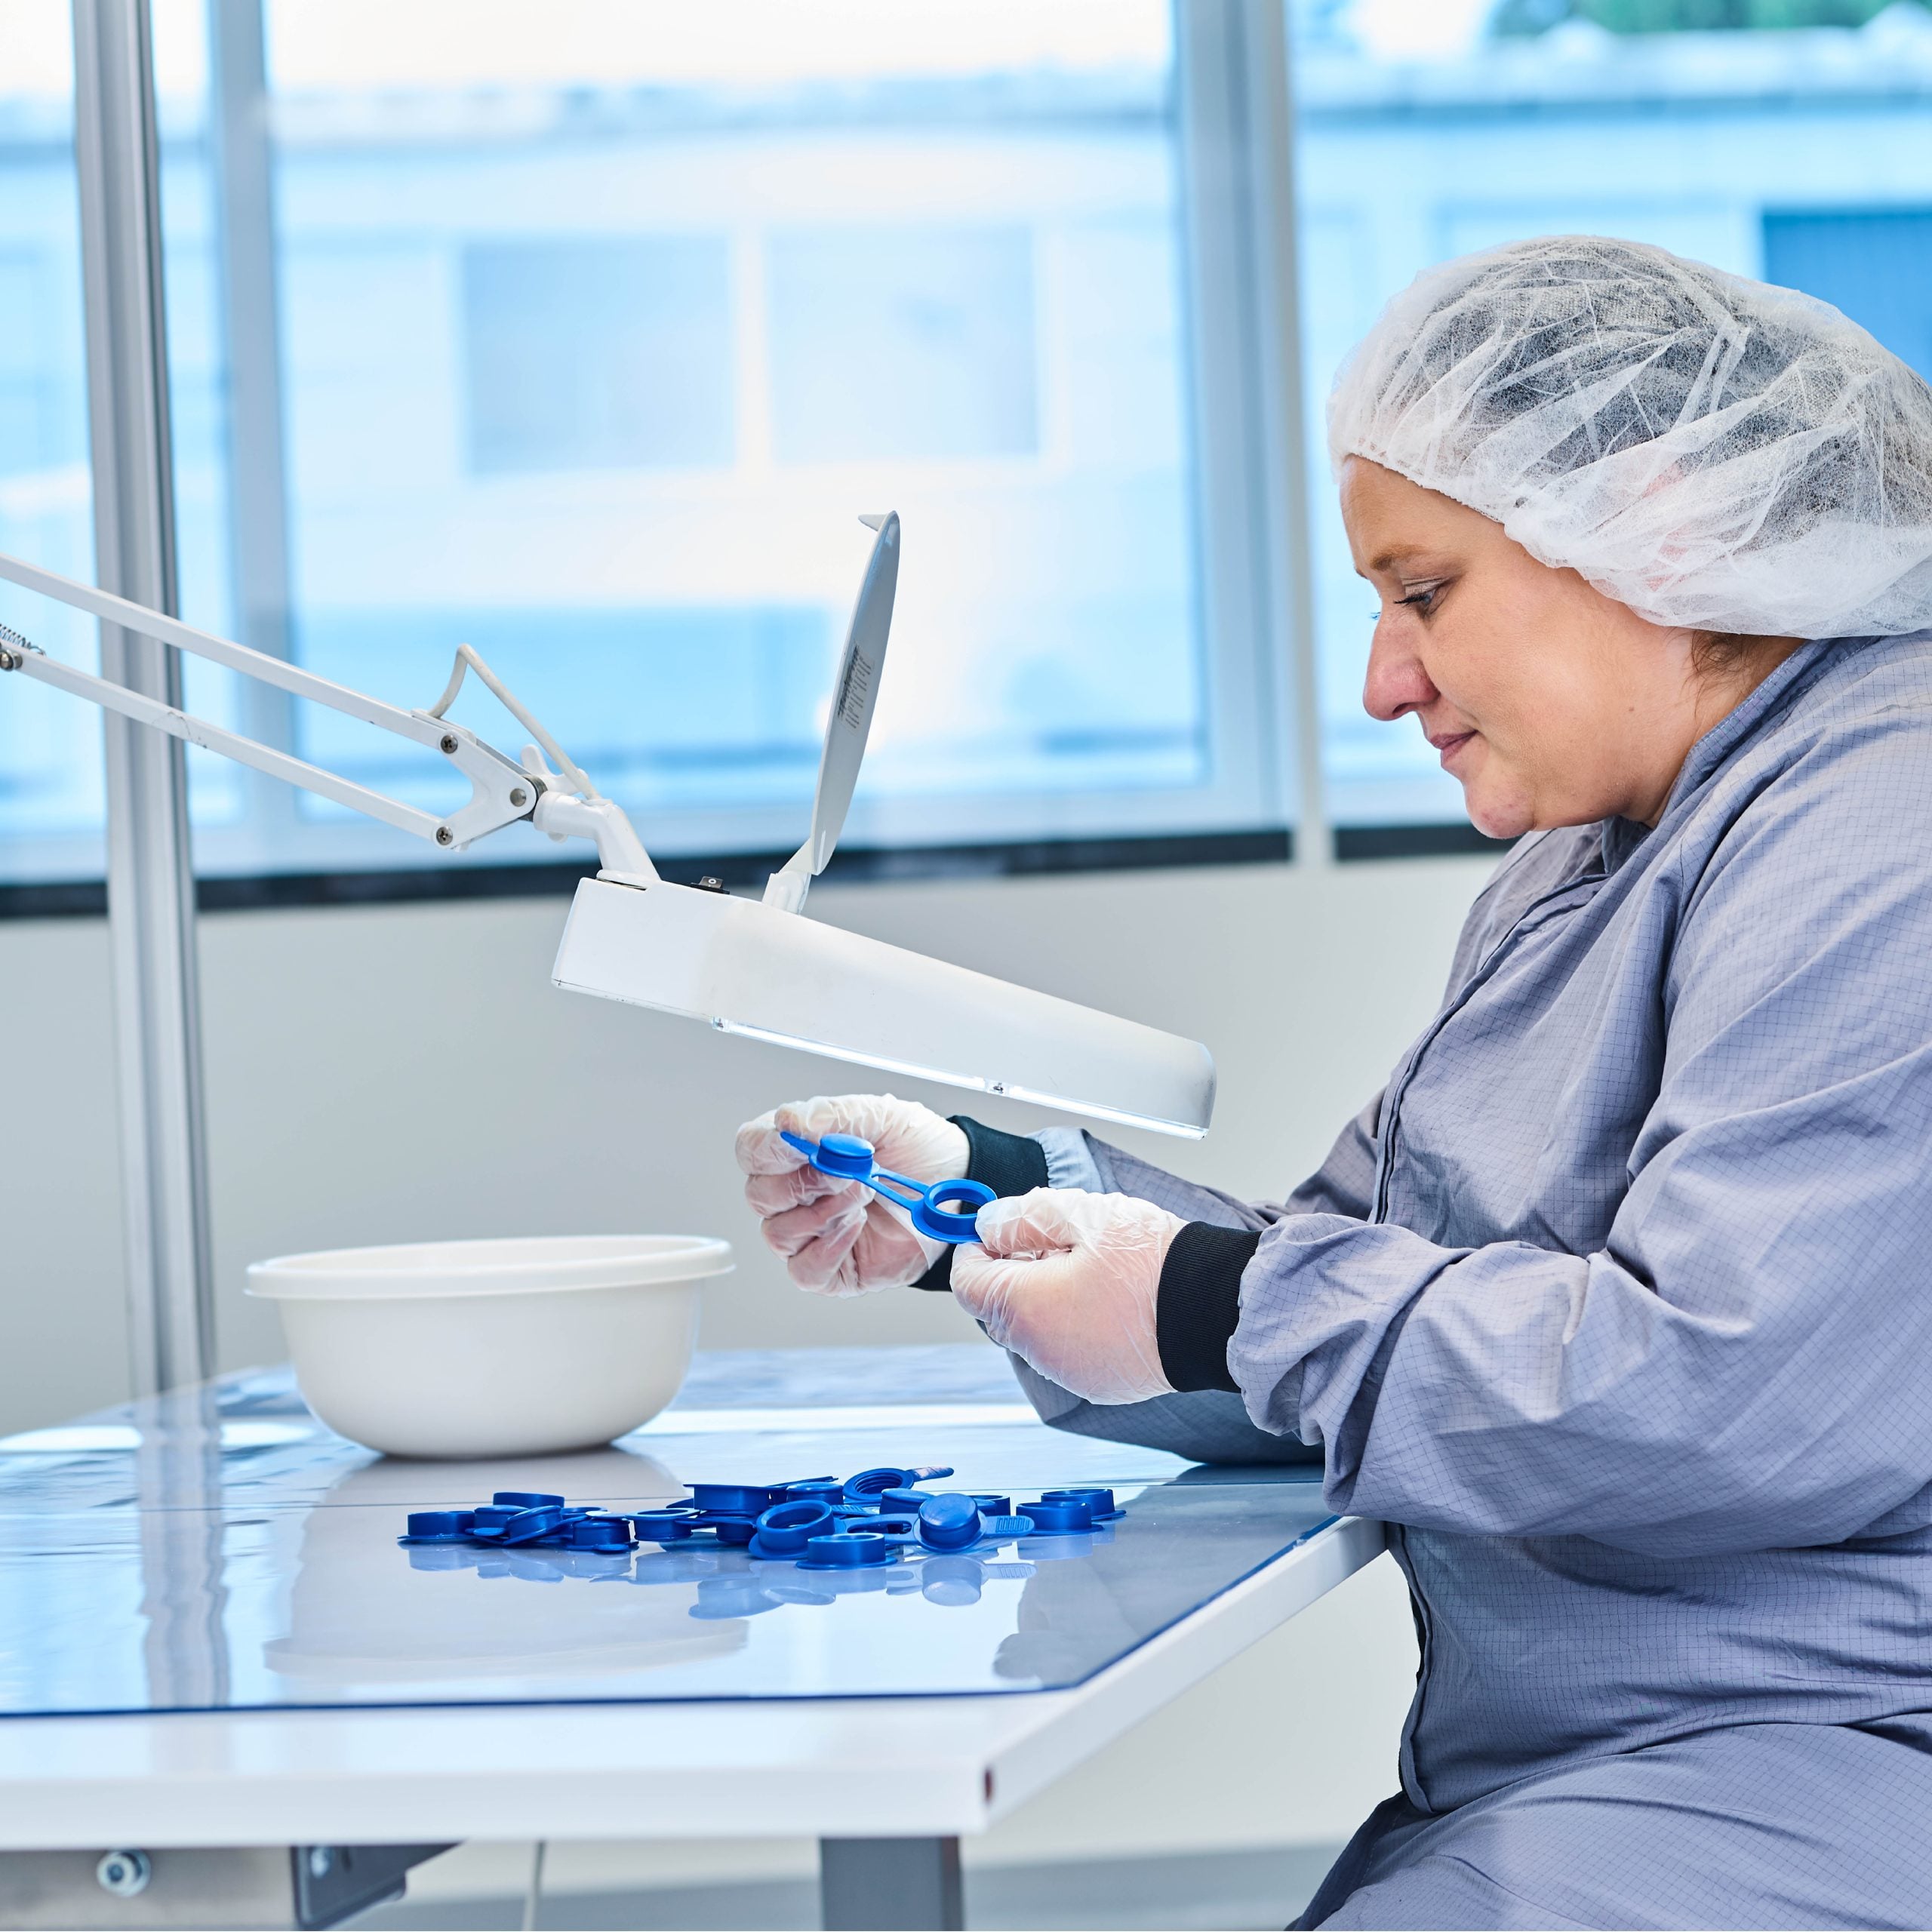
Unsere eigenen Komponentenlinien laufen seit Jahrzehnten durchgehend, konstruiert, bewerkzeugt und gepflegt auf eigene Kosten und eigenes Risiko: HF-schweißbare Ösen sowie Ports und Ventile für Fluidbeutel, Konnektoren, Flansche. Es gab keinen Kunden, dem man ein Problem zurückgeben konnte; wir mussten es zum Laufen bringen. Genau diese Erfahrung fließt in Ihr Bauteil:
Hören Sie es von unseren Kunden →
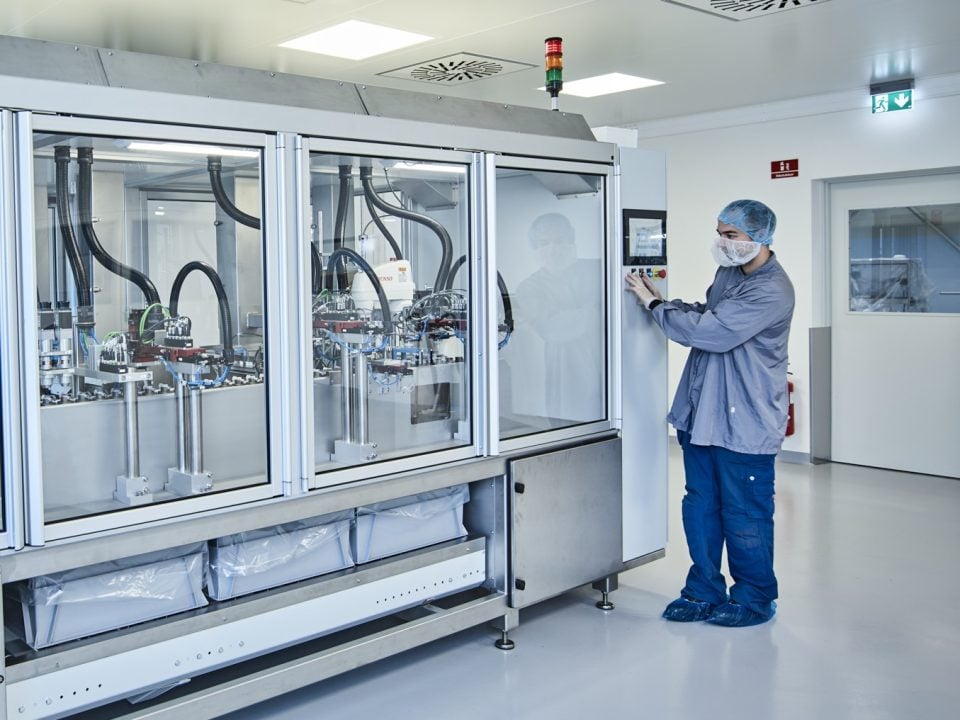
Der Spritzguss ist selten der letzte Schritt. Das Team, das Ihren Prozess qualifiziert hat, bringt das Teil weiter zur fertigen, verpackten Komponente und skaliert es, wenn Ihre Stückzahlen wachsen:
Die Ingenieure, die Ihr Bauteil prototypisiert haben, spezifizieren sein Werkzeug, qualifizieren seinen Prozess und fahren seine Serie; nichts wird übergeben: So arbeitet Carmo als Entwicklungs- und Produktionspartner. Deshalb bleiben Kunden: Viele arbeiten seit mehr als 30 Jahren mit uns. Jedes Projekt zielt auf dasselbe: das Bauteil wie vereinbart geliefert, in der kürzesten sinnvollen Zeit bis zum Markt.
Schicken Sie uns die Zeichnung, das Teil, das Probleme macht, oder einfach das Problem. Eine E-Mail genügt, auf Wunsch zuerst eine Geheimhaltungsvereinbarung, und wir sagen Ihnen innerhalb weniger Tage, ob und wie wir es spritzen würden. Hilfreich sind: Material oder dessen Anforderungen · erwartete Jahresstückzahl · Sterilisationsweg · wo das Bauteil in Ihrem Produkt sitzt.

Neun funktionsfähige Medizinkomponenten aus medizinisch zugelassenem Material, und Monate weniger Entwicklungszeit.
Case lesen
Der Befestigungsknopf, der die Rettungsweste zusammenhält: in zwei Jahren gemeinsam entwickelt für Ausrüstung, die Leben retten muss.
Case lesen
Vom Gesamtdesign zum funktionsfähigen 20-Teile-Prototyp in acht Monaten: Machbarkeitsnachweis in der halben Zeit, zu halben Kosten.
Case lesenBeides. Carmos skalierbare Produktion fertigt Kleinserien wirtschaftlich und fährt mit demselben Team in die Serie hoch, ohne Übergabe zwischen Prototyp, Validierungsproduktion und regulierter Serienfertigung. Diese Kontinuität zählt besonders für Medizintechnik-OEMs mit jahrelangen regulierten Produktlebenszyklen und für technische OEMs, die Komponenten im Feld testen, bevor sie in die volle Serie gehen.
Für Prototypen ja: Carmo Print Moulding druckt das Werkzeug im Haus in 3D, sodass Iterationen in Tagen statt Wochen laufen. Für die Serie ist die Verantwortung bewusst geteilt: Carmo schreibt das Lastenheft (URS) für das Werkzeug, einschließlich des spritzgusstechnischen Konzepts: Kavitätenzahl, Anguss und Kühlung. Der Werkzeugbauer (in der Regel ein Spezialist, mit dem Carmo seit Jahren zusammenarbeitet) verantwortet die Werkzeugkonstruktion; in der Designphase prüft und hinterfragt Carmo sie mit jahrzehntelanger Spritzgusserfahrung. Nach dem Design-Freeze baut der Werkzeugbauer das Werkzeug, fährt Trockenzyklen und führt oft auch Einfahren und Werksabnahme (FAT) durch. Ist die FAT bestanden, geht das Werkzeug zu Carmo zur Abnahme vor Ort (SAT); danach läuft es bei Carmo, in der Produktion gewartet; größere Reparaturen gehen zurück an den Werkzeugbauer, der es gebaut hat.
Länger, als die meisten Einkäufer erwarten, aber eine einzelne Zahl gibt es nicht. Qualitätswerkzeugbauer garantieren typischerweise rund eine Million Zyklen; ein gut gewartetes Werkzeug erreicht ein Mehrfaches davon. Wie viel mehr, hängt von der Komplexität von Bauteil und Werkzeug ab, von der Schließkraft, vom spezifizierten Werkzeugstahl, vor allem aber von der Wartung.
Genau die liegt in der Hand des Lieferanten: geplantes Polieren, Austausch von Verschleißeinsätzen und eine Maßüberwachung, die Abweichungen erkennt, bevor Teile aus der Toleranz laufen. Diese Erfahrung hat Carmo an den eigenen Komponenten gesammelt: Einige der Werkzeuge hinter dem Standardsortiment sind seit Jahrzehnten in Produktion, gewartet auf eigene Kosten und eigenes Risiko. Genau diese Erfahrung fließt in das Werkzeug und die Konstruktion des Kunden ein: zu wissen, wo eine Geometrie verschleißt, welche Merkmale zuerst driften und was bereits in der Konstruktionsphase zu spezifizieren ist, damit das Werkzeug auch Jahre später noch prozessfähig ist.
Es gibt keinen Listenpreis; in der Anfangsphase dominiert das Werkzeug die Wirtschaftlichkeit. Der Preis ergibt sich aus:
Bevor Sie sich auf ein Serienwerkzeug festlegen, liefert Carmo Print Moulding funktionsfähige Teile im echten Produktionsmaterial in 1–2 Tagen; so steht das Design, bevor das Serienwerkzeug beauftragt wird, und Kleinserie und Brückenproduktion bleiben wirtschaftlich.
Typischerweise 6–18 Wochen ab Konstruktionsfreigabe bis zu den ersten Teilen, je nach Komplexität, Kavitätenzahl und Material.
Bei Medizinprodukten kommt die Prozessvalidierung obendrauf: Installations-, Funktions- und Leistungsqualifizierung (IQ/OQ/PQ), typischerweise 6–13 Wochen. Die Spanne hängt von der Kavitätenzahl ab, davon wie viele Maße zu validieren sind, von den Toleranzen und den Anforderungen an die Prozessfähigkeit (Cpk). Sie wird von Anfang an eingeplant.
6–12 Monate ab Projektstart. Beschleunigte Projekte wurden in 4 Monaten realisiert; was machbar ist, hängt vom Projekt und der Komplexität des Bauteils ab. Eine komplette Zelle (Zuführsysteme, das Spritzgusswerkzeug selbst und Nachbearbeitung wie Tampondruck und Verpackung) ist ein Integrationsprojekt, keine Werkzeugbestellung. Diesen Horizont früh einzuplanen macht meist den Unterschied zwischen einem Markteinführungstermin, der hält, und einem, der rutscht.
Typischerweise 6–60 Sekunden pro Schuss für die Art von Komponenten, die Carmo fertigt. Die Kühlung dominiert, daher ist die Wandstärke der größte Einzelhebel, danach Material und Geometrie. Die Kavitätenzahl bestimmt dann die Teile pro Stunde.
Carmo Process Qualification (CPQ) ist das strukturierte Einfahren zwischen der Abnahme des Werkzeugs vor Ort und den Validierungsserien. Zuerst werden die Kavitäten ausbalanciert und die Füllung vereinheitlicht; dann wird das Prozessfenster so zentriert, dass es normale Chargenschwankungen des Rohmaterials aufnimmt. Die Gewichtskontrolle erkennt über- und unterfüllte Schüsse, und kritische Parameter werden mit ihrem Einfluss bei Minimum, Norm und Maximum abgebildet. Die Validierung startet auf einem stabilen Prozess.
Indem das Werkzeug korrigiert wird, nachdem der Prozess eingestellt ist, nicht davor. Der Schwund wird stark von den Prozessparametern beeinflusst, deshalb korrigiert man ein Werkzeug gegen ein bewegliches Ziel, solange der Prozess nicht steht. Carmo fährt zuerst das Prozessfenster ein, misst die kritischen Maße an echten Schüssen und nimmt dann gemeinsam mit dem Werkzeugbauer die letzten feinen Werkzeugkorrekturen vor. Werkzeug, Prozess und Messung bleiben in einer Schleife, bei einem Team.
Die gesamte Produktion läuft in Espergærde, Dänemark. Ein Vertriebsbüro in Frankreich (Carmo SARL) und strategische Partner in Schweden, Deutschland, den USA, Polen und Großbritannien erweitern Carmos kommerzielle Reichweite.
Eine bewusste Entscheidung. Die Produktion ist hoch automatisiert, sodass eine Verlagerung nur wenig spart, während die dänische Fertigung volle Kontrolle über Qualität, Rückverfolgbarkeit und Reaktionsfähigkeit behält. Dieselbe Kontrolle trägt Carmos Umweltarbeit: komponentenbezogene CO₂-Daten für Ihr Scope-3-Reporting, 60 % des überschüssigen Produktionsmaterials zurück in den Materialkreislauf und eine SBTi-Verpflichtung, die Scope-1- und Scope-2-Emissionen bis 2030 zu halbieren. Das Ergebnis: wettbewerbsfähige Preise mit besseren Produkten und durchgehender Kontinuität, vom Konzept bis zur regulierten Serie mit ein und demselben Engineering-Team.
Ja, ununterbrochen seit 2013. Carmo betreibt seit 1993 ein zertifiziertes Qualitätsmanagementsystem und ist seit 2013 nach ISO 13485 zertifiziert:
Das Qualitätsmanagementsystem von Carmo A/S ist zertifiziert nach ISO 13485:2016 Medical devices quality management system durch Bureau Veritas (akkreditiert durch DANAK), Zertifikat Nr. DK020611. Geltungsbereich: Design, Entwicklung, Herstellung und Montage von spritzgegossenen Kunststoffkomponenten. Gültig: 2. September 2026 – 1. September 2029.
Alle Carmo-Kunststoffkomponenten werden unter demselben QMS und denselben Verfahren hergestellt.
Carmo ist Komponentenlieferant; die Verantwortung als gesetzlicher Hersteller nach MDR liegt bei Ihnen als OEM, der das fertige Produkt in Verkehr bringt.
Über 70 Jahre gesammelte Spritzguss-Erfahrung. Carmo baute ab 1952 einen der ersten industriellen Spritzgussbetriebe Dänemarks auf und produziert seither durchgehend. Im selben Zeitraum beliefert Carmo die Medizintechnik seit mehr als 60 Jahren.
Zwei Hauptsegmente. Medizintechnik: Medizinprodukte-OEMs für medizinische Beutel (Urin, Infusion, Ernährung), Identifikationsarmbänder, Immobilisierungsausrüstung, Urologie, Diagnostik und chirurgische Produkte. Technik: Anwendungen in Schifffahrt, Industrie, Landwirtschaft, Cleantech und Rettungswesen, wo Komponenten die Lebensdauer des Endprodukts unter harten Bedingungen verlängern müssen.
20 bis 30 Jahre sind in beiden Segmenten üblich. Im technischen Segment bleiben Komponenten über lange Produktlebenszyklen im Einsatz, und Kunden wechseln nicht. In der Medizintechnik belohnen die regulierten Validierungszyklen der OEM-Endprodukte langfristige Lieferantenstabilität: Ein qualifizierter Lieferant bleibt für die regulierte Lebensdauer des Produkts gesetzt.
Ja, hier lebt Carmos Konstruktions- und Fertigungshandwerk. Carmos Ingenieure bringen jahrzehntelange Produktionserfahrung mit und überarbeiten bestehende Komponenten routinemäßig: mehrteilige Baugruppen zu einem 2K-Teil zusammenfassen, Fehlerstellen beseitigen, Materialeinsatz senken oder Zykluszeit verbessern. Am stärksten ist das Argument für ein Redesign, wenn Sie bereits Felderfahrung mit dem Teil haben: Früh angewandte Designänderungen zahlen sich über die regulierte Lebensdauer in Leistung, Qualität und Kosten aus.
Zwei Hebel, je nach Segment. Für medizinische Einwegkomponenten liefert ein komponentenbezogener CO₂-Rechner in Carmos ERP die Daten für Ihr Scope-3-Reporting. Für langlebige technische Komponenten ist der Hebel, Konstruktion und Materialwahl auf eine lange Lebensdauer des Endprodukts auszulegen: weniger Austauschzyklen, geringerer kumulierter Fußabdruck. 60 % des überschüssigen Produktionsmaterials gehen zurück in den Materialkreislauf. Carmo gehört zu den ersten dänischen Kunststoff-KMU mit einer Verpflichtung zur Science Based Targets initiative (SBTi-Zertifikat 40001785) und will die Scope-1- und Scope-2-Emissionen bis 2030 um 50 % senken, im Einklang mit dem 1,5-°C-Ziel des Pariser Abkommens.
Ja, aber nicht ohne Weiteres. Ein Bauteil aus zwei Materialien, oder aus Kunststoff um ein Metall-Einlegeteil, braucht einen Trennschritt (mechanisch oder chemisch), bevor seine Polymere recycelt werden können:
Materialpaarung und Fügeverfahren, früh in der Konstruktion gewählt, können das spätere Trennen erleichtern.
Mehr als 80 Jahre ununterbrochen in privater Hand: ein Team vom Prototyp zur Serie, ohne Übergabe.
ISO 13485-zertifiziertes Qualitätsmanagement und Reinraumumgebung der ISO Klasse 8: Komponenten mit der Dokumentation, die Ihr Audit verlangt.
Sie bringen das Problem; wir bringen das Know-how, das es löst. Gerade an den schwierigen Aufgaben bleiben wir dran. Hören Sie, was unsere Kunden sagen.