
Médical Navigraff: Des mois gagnés sur le développement
Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas
Moulage par injection avancé pour dispositifs médicaux et produits techniques exigeants.
En bref : plus de 70 ans de moulage par injection pour dispositifs médicaux et produits techniques exigeants chez Carmo : des presses de 25 à 250 tonnes de force de fermeture, et un environnement de salle blanche ISO classe 8 pour le moulage par injection, la tampographie et l’assemblage.
Vous combinez des matériaux ou intégrez un insert ? Allez directement à la technique :
Carmo a mis en service l’une des premières unités industrielles de moulage par injection au Danemark en 1952, et produit en continu depuis. Dans l’atelier aujourd’hui :
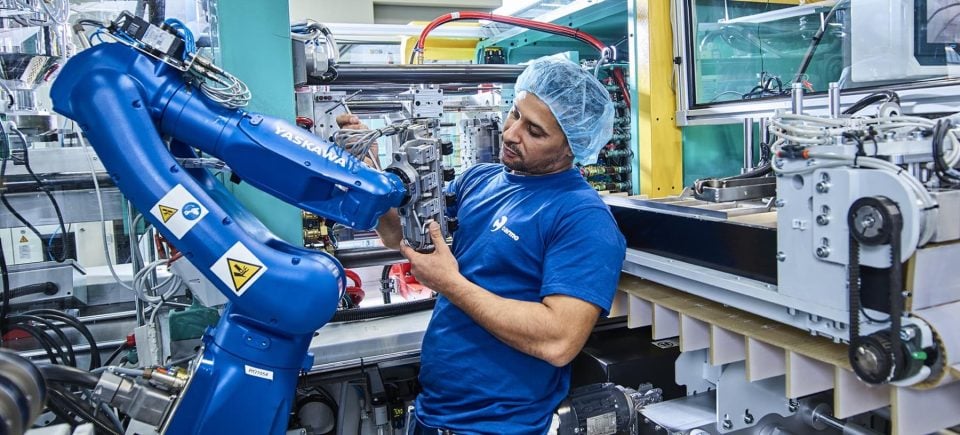
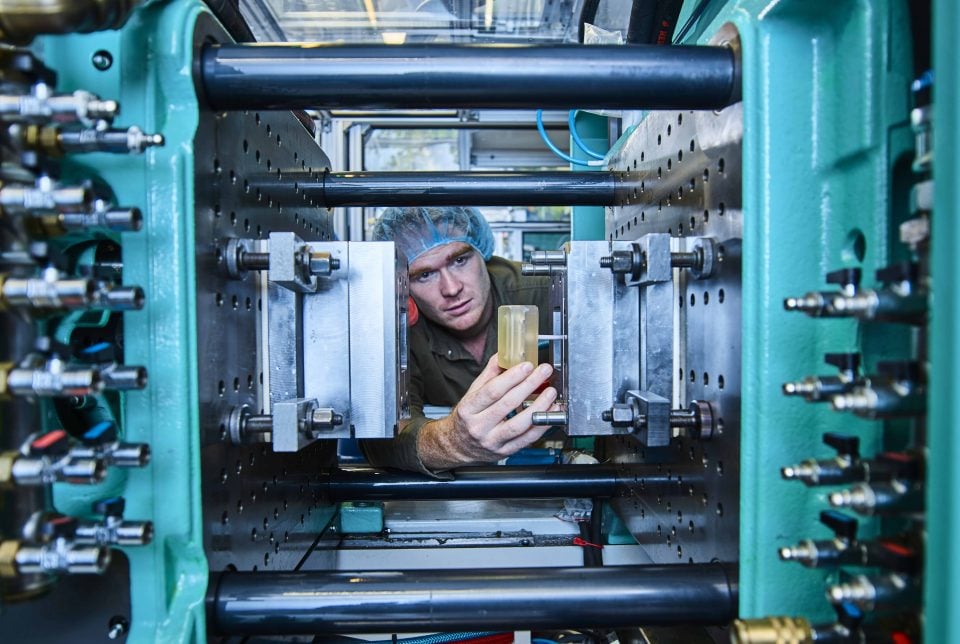
Les ingénieurs qui conduisent notre production passent votre pièce en revue : moulabilité, matériau, réalisme des tolérances, potentiel d’automatisation. Ce sont ces décisions qui fixent le prix pièce et le rendement pour toute la vie de votre dispositif. À ce stade, une modification coûte une réunion ; la même modification après l’outillage coûte de l’acier et une revalidation. La première question que nous posons est la plus simple : des pièces peuvent-elles être supprimées ou consolidées en un seul moulage 2K, pour faire disparaître une étape d’assemblage ? L’ingénierie de fabrication chez Carmo →
Si votre conception peut encore évoluer, n’usinez pas l’acier tout de suite : des prototypes fonctionnels moulés dans votre matériau de production à partir d’un moule imprimé en 3D, en quelques jours ; voir comment fonctionne le Carmo Print Moulding.
Au-delà du moulage monomatière, Carmo met en œuvre les procédés qui combinent les matériaux ou intègrent un composant en une seule pièce :
Pourquoi cela paie : une pièce monobloc supprime la colle, l’étape d’assemblage et leurs modes de défaillance : moins de pièces, moins de chemins de fuite, moins de variables de procédé réglementé dans le dossier technique de votre dispositif. En fin de vie, ses polymères demandent une étape de séparation avant recyclage ; nous pesons les deux avec vous, pièce par pièce.
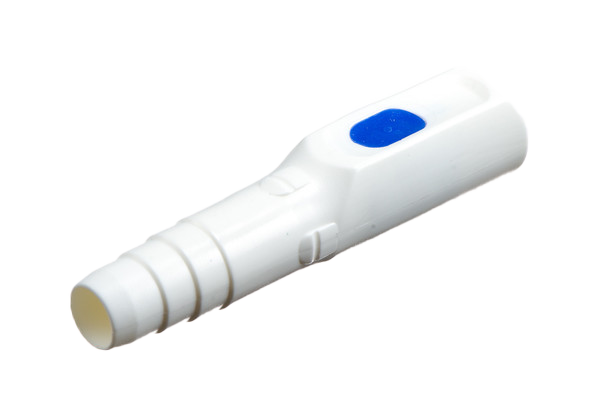
Le choix du matériau détermine la résistance, la souplesse, la tenue chimique, la voie de stérilisation et la conformité réglementaire ; nous le réglons donc avec vous à l’intérieur du travail de conception, pas après. Ce que nous travaillons :
| Matériau | Propriétés clés | Assemblage | Usage typique | Stérilisation vapeur | Stérilisation gamma / E‑beam |
|---|---|---|---|---|---|
| PP | Faible densité, haute résistance chimique et à la fatigue ; supporte les températures de stérilisation vapeur | Ultrasons, mécanique | Boîtiers, bouchons, connecteurs coniques | Oui | Limité ⚠ |
| PC | Haute résistance aux chocs avec clarté optique ; grades médicaux là où le trajet du fluide doit rester visible | Ultrasons, collage, 2K | Boîtiers transparents, connecteurs, composants de visualisation | Limité ⚠ | Selon le grade |
| TPU / TPE | Le composant souple d’une construction 2K ; adhère chimiquement aux partenaires rigides compatibles ; joints en TPE/TPU, pas en silicone | Lié dans le moule (2K) | Joints surmoulés, zones soft-touch, décharges de traction | Selon le grade | Oui |
| PE (LD/HD) | Tenace et à faible friction, résistant aux chocs à basse température | Ultrasons, mécanique | Bouchons, capots, fermetures | Non | Oui |
| ABS | Rigide et résistant aux chocs, facile à mouler et à marquer ; la moitié rigide de nombreuses constructions 2K | Ultrasons, collage, 2K | Boîtiers, connecteurs, coques de dispositif | Non | Selon le grade |
| PS | Rigide et dimensionnellement stable, transparent ou opaque ; économique pour les grandes séries | Ultrasons, collage | Composants rigides, pièces type attelle ou labo | Non | Oui |
| POM | Stabilité dimensionnelle et faible friction ; le matériau des mécanismes | Mécanique, 2K | Fixations et mécanismes mobiles | Selon le grade | Non |
| PVC | Qualités médicales sans phtalates / sans DEHP, y compris les formulations propres à Carmo ; résistant chimiquement et souple sur une large plage de dureté ; compatible avec le film de poche en PVC | Thermosoudable HF | Ports de poche médicale, valves, connecteurs, œillets | Non | Selon le grade |
| PVC/PUR | Plus tenace et plus résistant à l’abrasion que le PVC seul | Thermosoudable HF | Composants soudés porteurs | Non | Selon le grade |
Absent de la liste ? Demandez. C’est ce que nous moulons le plus, pas tout ce que nous moulons ; la plupart des grades que nous utilisons sont conformes REACH, et nous travaillons et testons aussi des matériaux biosourcés. Prenez les colonnes comme point de départ : nous pouvons proposer des grades candidats à partir de notre expérience de production ; le procédé de stérilisation et sa validation restent les vôtres, en tant que fabricant du dispositif.
Carmo spécifie l’outillage ; un mouliste avec qui nous travaillons depuis des années le construit, et nous le réceptionnons en FAT, SAT et rodage. Concrètement :
L’outillage est le vôtre : vous le financez et vous en êtes propriétaire.
Chaque outillage de série fonctionne en canal chaud ou canal froid, un choix qui pèse à la fois sur le coût de l’outillage et sur le temps de cycle, tranché tôt dans le cahier des charges. L’outillage de prototypage est l’exception : les moules Carmo Print Moulding sont imprimés en 3D en interne, en quelques jours.

Les dernières corrections d’outillage se font pendant la CPQ : le retrait suit les paramètres de procédé, si bien que les cotes critiques sont ajustées avec le mouliste une fois le procédé calé, pas avant.
La fenêtre de procédé est fixée et documentée, le temps de cycle optimisé, et la qualité, la matière et la consommation d’énergie mises sous contrôle.
Pour les applications statistiquement exigeantes, la CPQ s’étend à une étude DOE formelle avec des partenaires spécialisés.
La conception, le développement et la production en série relèvent tous du périmètre certifié ISO 13485 : un seul système, sans rupture entre eux ; seuls les lots de prototypes Print Moulding restent en dehors, à dessein. Le système qui documente votre pièce pour la qualification fournisseur et l’audit client, c’est l’assurance qualité chez Carmo. Ce que cela signifie pour le dossier technique de votre dispositif :
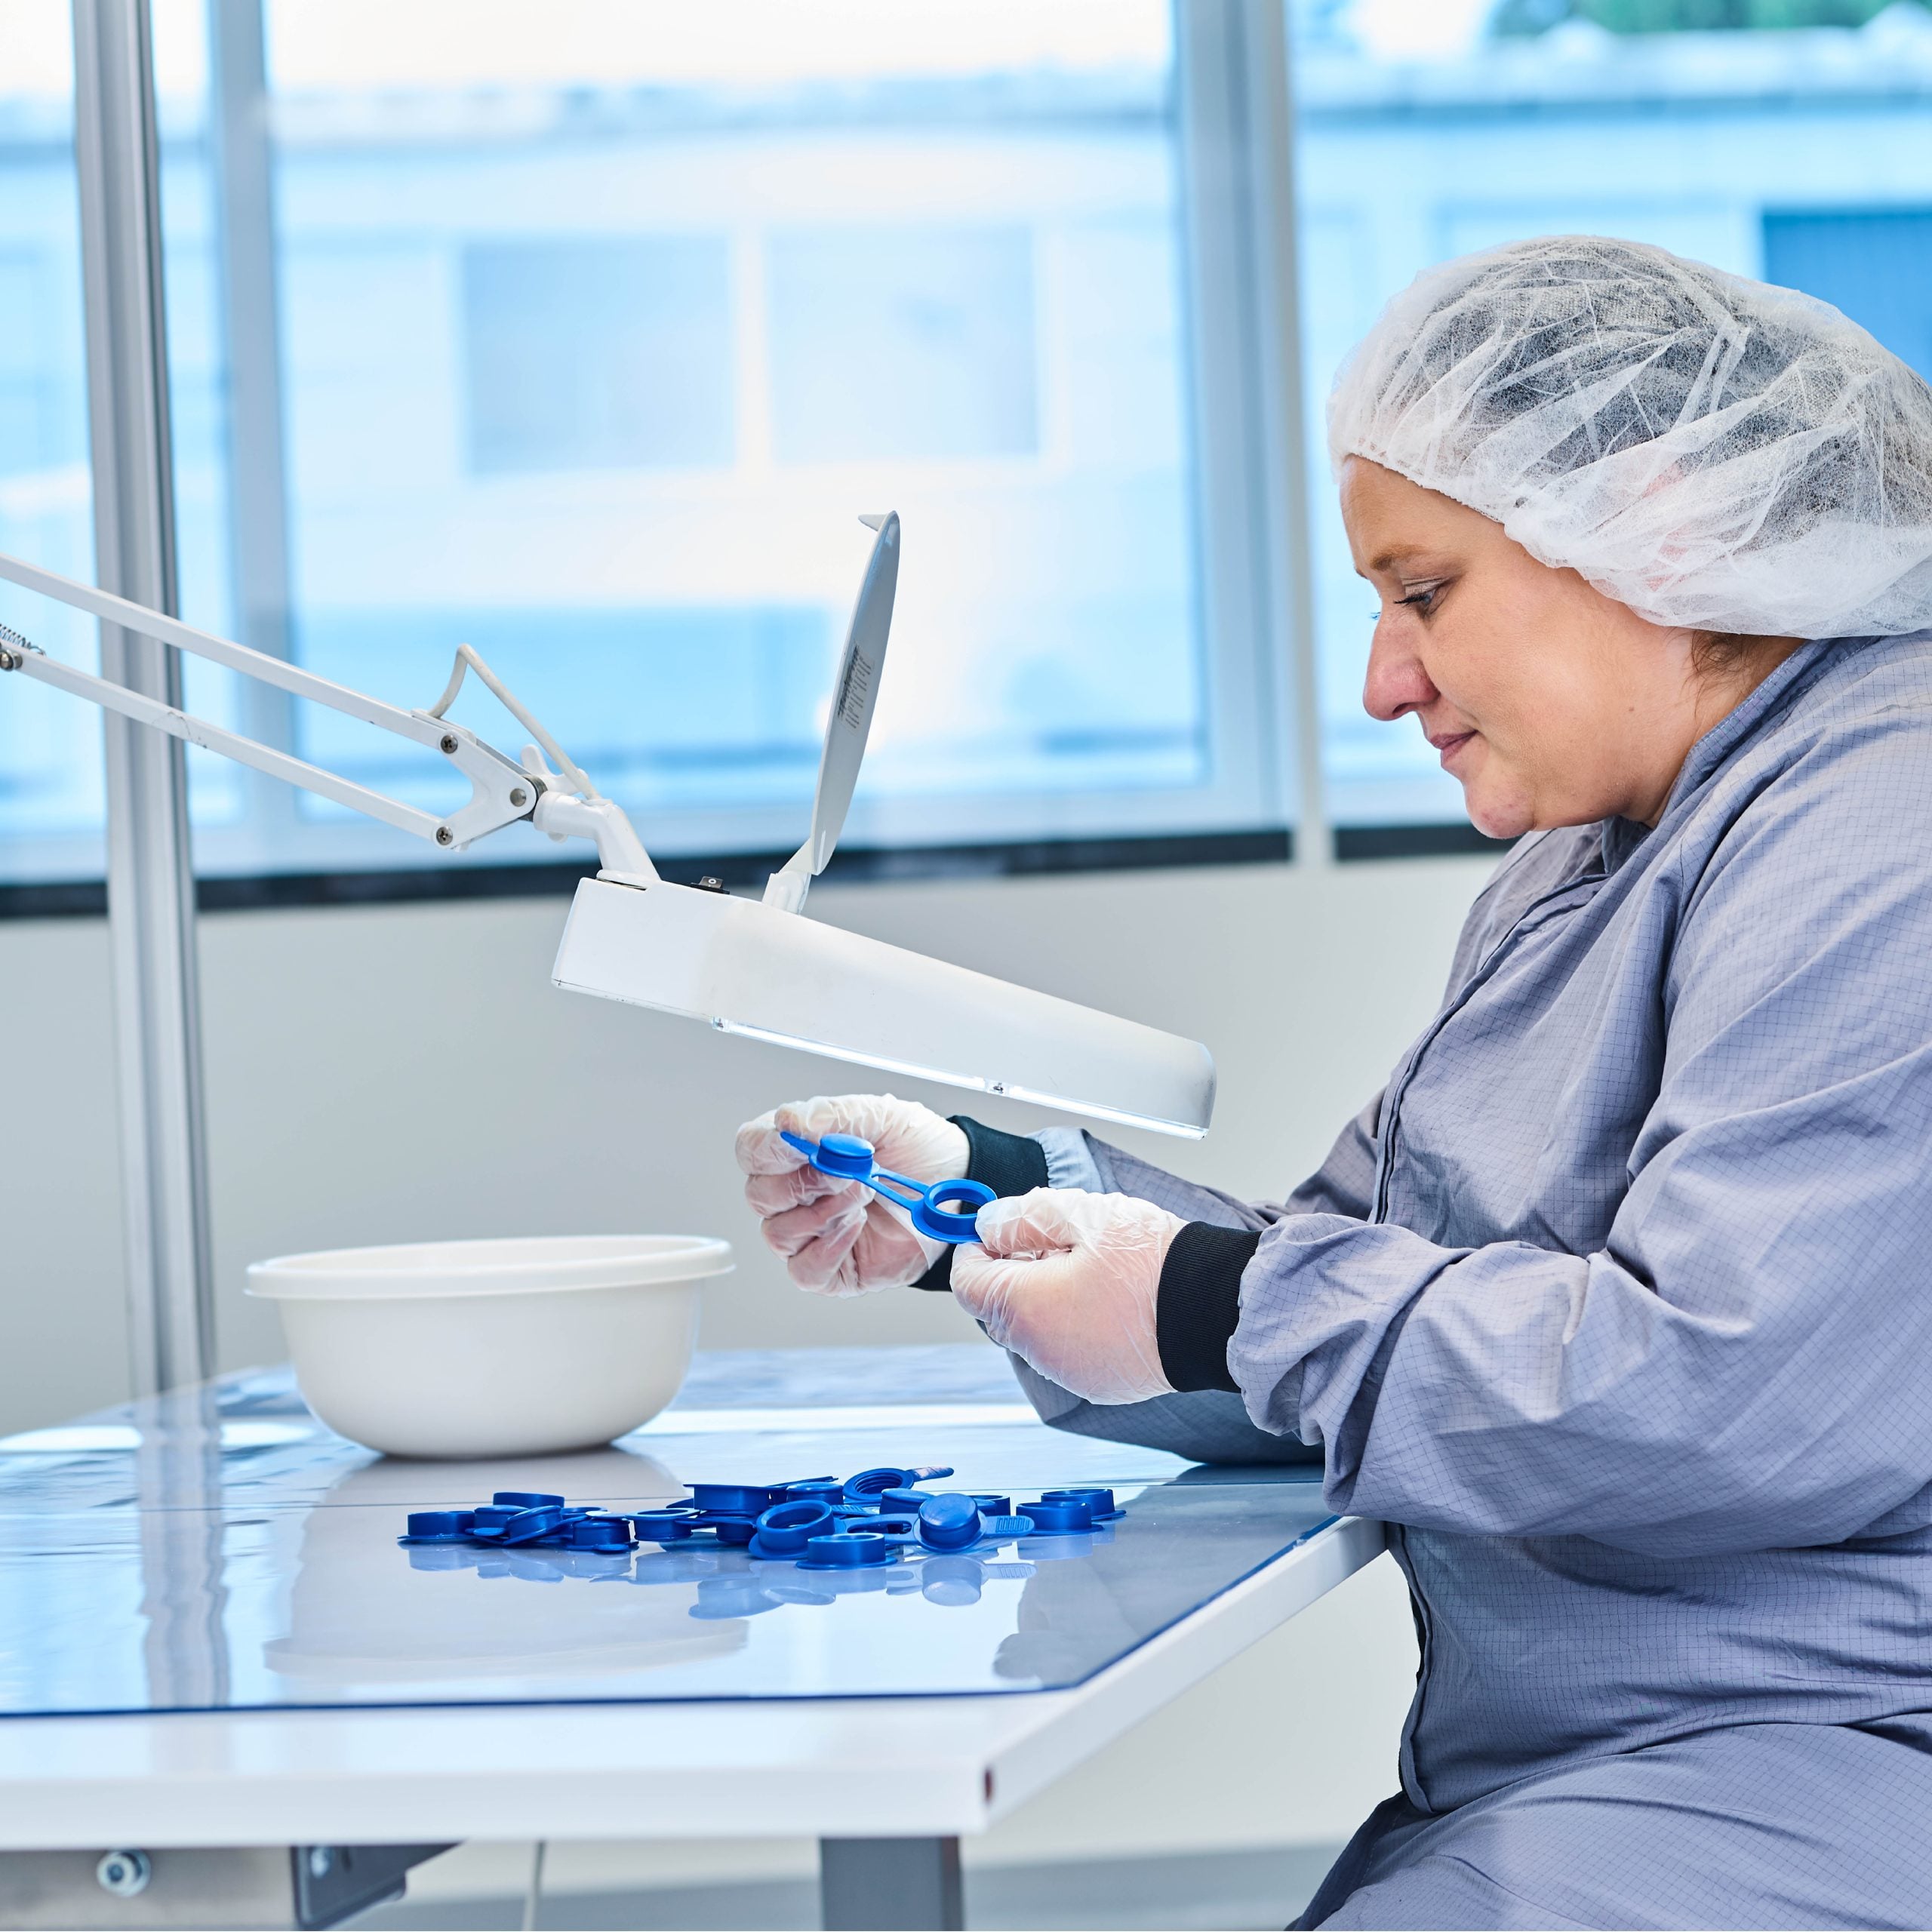
Nos propres lignes de composants tournent en continu depuis des décennies, conçues, outillées et maintenues à nos frais et à nos risques : œillets thermosoudables HF, et ports et valves de poche, connecteurs, brides. Il n’y avait aucun client à qui renvoyer un problème ; il fallait que cela fonctionne. C’est cette expérience qui entre dans votre pièce :
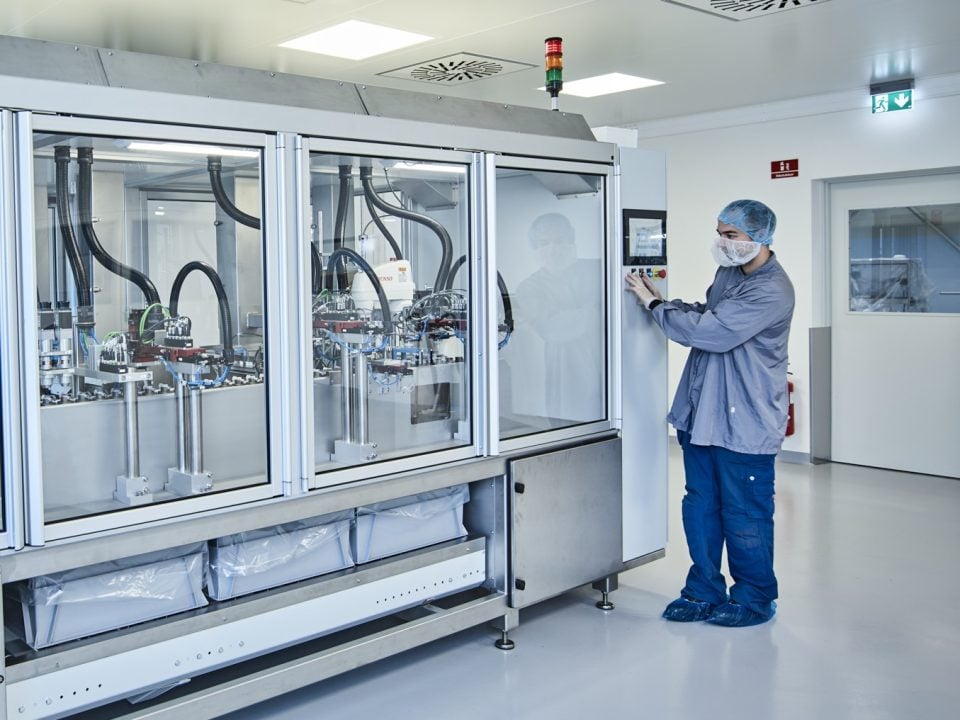
Le moulage est rarement la dernière étape. L’équipe qui a qualifié votre procédé emmène la pièce jusqu’au composant fini et conditionné, et la fait monter en cadence avec vos volumes :
Les ingénieurs qui ont prototypé votre pièce spécifient son outillage, qualifient son procédé et conduisent sa série ; rien ne change de mains : c’est ainsi que Carmo travaille comme partenaire de développement et de production. C’est pourquoi les clients restent : beaucoup travaillent avec nous depuis plus de 30 ans. Chaque projet vise un seul but : la pièce livrée comme convenu, dans le délai de mise sur le marché le plus court raisonnablement possible.
Envoyez le plan, la pièce défaillante ou simplement le problème. Un e-mail suffit, NDA d’abord si nécessaire, et nous vous dirons sous quelques jours si nous la moulerions, et comment. Utile à joindre : matériau ou ses exigences · volume annuel prévu · voie de stérilisation · place de la pièce dans votre dispositif.

Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas
Le bouton de fermeture qui maintient la cohésion du gilet : deux ans de co-développement pour un équipement qui doit sauver des vies.
Lire le cas
Un prototype fonctionnel de plus de 20 pièces en huit mois, la preuve de concept deux fois plus vite, pour moitié moins cher.
Lire le casLes deux. La production évolutive de Carmo réalise les petites séries de façon économique et monte en volume avec la même équipe d’ingénierie, sans transfert entre prototype, série de validation et production de volume réglementée. Cette continuité compte surtout pour les OEM de dispositifs médicaux dont les cycles réglementés durent des années, et pour les OEM techniques qui testent leurs composants sur le terrain avant de s’engager en pleine série.
Les outillages de prototypage, oui : imprimés en 3D en interne pour le Carmo Print Moulding. Les outillages acier de série sont construits par un mouliste spécialisé selon le cahier des charges de Carmo, et Carmo les réceptionne :
L’arc complet est sur la page moulage par injection.
Plus longtemps que la plupart des acheteurs ne l’attendent : les moulistes de qualité garantissent en général environ un million de cycles, et un outillage bien entretenu atteint un multiple de ce chiffre. Ce qui le détermine :
Certains des outillages derrière les composants standards de Carmo tournent depuis des décennies, entretenus aux frais et aux risques de Carmo ; c’est cette expérience que Carmo apporte à votre outillage dès la conception : où une géométrie va s’user, quelles zones dérivent en premier, quoi spécifier pour que l’outillage reste capable.
Il n’existe pas de prix catalogue ; au départ, c’est l’outillage qui pèse le plus. Le coût dépend :
Avant de vous engager sur un outillage de série, Carmo Print Moulding livre des pièces fonctionnelles dans le vrai matériau de production en 1 à 2 jours : la conception est arrêtée avant d’usiner l’outillage, et les petites séries comme la production relais restent économiques.
En général 6 à 18 semaines entre le gel de la conception et les premières pièces, selon la complexité, le nombre d’empreintes et le matériau.
Pour les composants médicaux, la validation de procédé s’ajoute : qualification d’installation, opérationnelle et de performance (IQ/OQ/PQ), en général 6 à 13 semaines. L’écart dépend du nombre d’empreintes, du nombre de cotes à valider, des tolérances et des exigences de capabilité du procédé (Cpk). Elle se planifie dès le départ.
6 à 12 mois à partir du lancement du projet. Des projets accélérés ont été livrés en 4 mois, mais ce qui est réalisable dépend du projet et de la complexité de la pièce. Une cellule complète (systèmes d’alimentation, l’outillage d’injection lui-même et le post-traitement comme la tampographie et le conditionnement) est un projet d’intégration, pas une commande d’outillage. Anticiper cet horizon fait généralement la différence entre une date de lancement tenue et une date qui glisse.
En général 6 à 60 secondes par cycle pour le type de composants que fabrique Carmo. Le refroidissement domine : l’épaisseur de paroi est donc le principal levier, puis le matériau et la géométrie. Le nombre d’empreintes détermine ensuite les pièces par heure.
La Carmo Process Qualification (CPQ) est le rodage structuré entre le test de réception sur site de l’outillage et les lots de validation. Les empreintes sont d’abord équilibrées et le remplissage rendu uniforme ; la fenêtre de procédé est ensuite centrée pour absorber la variation normale des lots de matière première. Le contrôle pondéral détecte les pièces sur- et sous-injectées, et les paramètres critiques sont cartographiés avec leur influence au minimum, à la valeur nominale et au maximum. La validation démarre sur un procédé stable.
En corrigeant l’outillage après le calage du procédé, pas avant. Le retrait est fortement influencé par les paramètres de transformation ; un outillage corrigé sur un procédé instable est corrigé sur une cible mouvante. Carmo rode d’abord la fenêtre de procédé, mesure les cotes critiques sur des pièces réelles, puis effectue les dernières corrections fines de l’outillage avec le mouliste. Outillage, procédé et mesure restent dans une seule boucle, avec une seule équipe.
Toute la production se fait à Espergærde, au Danemark. Un bureau commercial en France (Carmo SARL) et des partenaires stratégiques en Suède, en Allemagne, aux États-Unis, en Pologne et au Royaume-Uni étendent la portée commerciale de Carmo.
Un choix délibéré. La production est très automatisée, si bien qu’une délocalisation n’apporterait que peu d’économies, tandis que la fabrication danoise garde la pleine maîtrise de la qualité, de la traçabilité et de la réactivité. Cette même maîtrise porte le travail environnemental de Carmo : données CO₂ par composant pour votre reporting scope 3, 60 % des surplus de production réinjectés dans le circuit matière et un engagement SBTi de réduire de moitié les émissions scope 1 et 2 d’ici 2030. Résultat : des prix compétitifs avec un meilleur service et une continuité, du concept à la série réglementée avec une même équipe d’ingénierie ; voir quand le nearshoring vers l’Europe est rentable.
Oui, sans interruption depuis 2013. Carmo exploite un système de management de la qualité certifié depuis 1993 et est certifié ISO 13485 depuis 2013 :
Le système de management de la qualité de Carmo A/S est certifié selon ISO 13485:2016 Medical devices quality management system par Bureau Veritas (accrédité par DANAK), certificat n° DK020611. Portée : Conception, développement, fabrication et assemblage de composants plastiques moulés par injection. Valide : 2 septembre 2026 – 1 septembre 2029.
Tous les composants plastiques Carmo sont fabriqués selon le même SMQ et les mêmes procédures.
Carmo est fournisseur de composants ; la responsabilité de fabricant légal au titre du MDR vous incombe, en tant qu’OEM qui met le dispositif fini sur le marché.
Plus de 70 ans d’expérience cumulée du moulage par injection. Carmo a bâti dès 1952 l’un des premiers ateliers de moulage par injection industriel du Danemark et produit sans interruption depuis. Sur la même période, Carmo sert l’industrie des dispositifs médicaux sans interruption depuis plus de 60 ans.
Deux segments principaux. Médical, soit les OEM de dispositifs médicaux : poches médicales (urine, perfusion, nutrition), bracelets d’identification, matériel d’immobilisation, urologie, diagnostic et dispositifs chirurgicaux. Technique : applications en secteur maritime, industrie, agriculture, cleantech et sauvetage, où les composants doivent prolonger la durée de vie du produit final dans des conditions exigeantes.
Des relations de 20 à 30 ans sont courantes dans les deux segments. Dans le technique, les composants restent en service sur de longs cycles de vie et les clients restent. Dans le médical, les cycles de validation réglementés des OEM récompensent la stabilité fournisseur à long terme : un fournisseur qualifié reste en place pour toute la vie réglementée du dispositif.
Oui, c’est là que vit le savoir-faire de conception et de fabrication de Carmo. Les ingénieurs de Carmo portent des décennies d’expérience de production et réétudient régulièrement des composants existants : regrouper un assemblage multi-pièces en une pièce 2K, éliminer des points de défaillance, réduire la matière ou améliorer le temps de cycle. Une reconception se justifie surtout lorsque vous avez déjà un retour terrain sur la pièce : des ajustements appliqués tôt sont rentabilisés sur toute la vie réglementée du dispositif en performance, qualité et coût. Voir le cas EYE-GO.
Deux leviers, alignés sur les segments :
60 % des surplus de matière de production sont recyclés vers la chaîne d’approvisionnement. Carmo est parmi les premières PME danoises de la plasturgie engagées dans la Science Based Targets initiative (SBTi 40001785) : une réduction de 50 % des émissions scope 1 et 2 d’ici 2030, en ligne avec l’objectif 1,5 °C de l’Accord de Paris.
Oui, mais pas directement. Une pièce faite de deux matériaux, ou de plastique autour d’un insert métallique, demande une étape de séparation (mécanique ou chimique) avant que ses polymères puissent être recyclés :
Des choix d’appariement de matériaux et d’assemblage faits dès la conception peuvent faciliter la séparation ultérieure.
Plus de 80 ans de propriété privée ininterrompue : une équipe du prototype à la série, sans passage de relais.
Gestion de la qualité certifiée ISO 13485 et environnement de salle blanche ISO classe 8 : des composants avec la documentation que votre audit demande.
Vous apportez le problème ; nous avons le savoir-faire pour le résoudre. Les problèmes difficiles, nous les relevons. Écoutez ce qu’en disent nos clients.