
Medizin Navigraff: Monate kürzere Entwicklungszeit
Neun funktionsfähige Medizinkomponenten aus medizinisch zugelassenem Material, und Monate weniger Entwicklungszeit.
Case lesen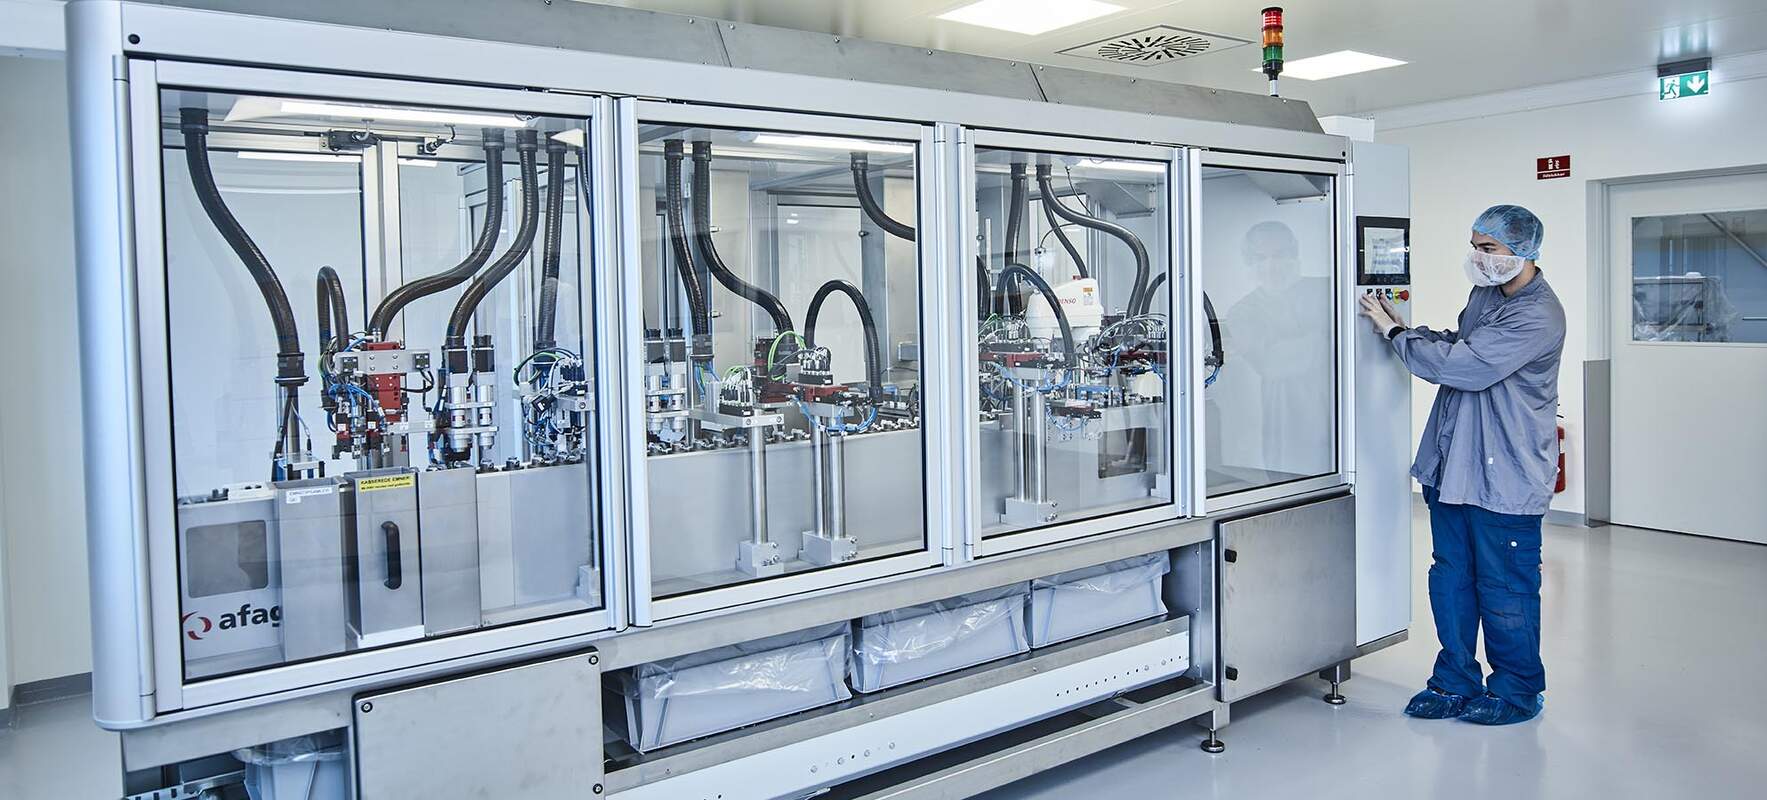
Koronabehandlung, Tampondruck, Montage, Prüfung, Verpackung. Ein Lieferant, eine durchgängige Dokumentation.
Kurz gesagt: Carmo macht nach dem Spritzguss weiter: Koronabehandlung, Tampondruck, Montage, Prüfung und Verpackung im Doppelbeutel laufen in einer Reinraumumgebung der ISO Klasse 8, dokumentiert und rückverfolgbar in jedem Schritt, vom gespritzten Teil bis zur verpackten Komponente.
Seit mehr als zehn Jahren baut Carmo komplette Spritzeneinheiten für die Medikamentenverabreichung: Wir spritzgießen die Teile, drucken die Graduierungen, montieren und prüfen sie, verpacken sie im Reinraum und liefern sie bereit für die Kitting-Linie des Kunden. In der Medikamentenverabreichung hat diese Linie die größte Erfahrung, und alles läuft unter einem ISO 13485-Qualitätsmanagementsystem. Ein Angebot, eine Qualifizierung, ein Dokumentationsstrang.

Welches Verfahren für Ihr Bauteil infrage kommt, hängt von Geometrie, Stückzahl und davon ab, wie oft der Druck wechselt; wir sagen Ihnen, welches und warum. Der Druck bleibt bei Carmo, unter Carmos Qualitätsmanagementsystem und innerhalb Ihres Prüfpfads.
Wie der Tampondruck gewölbte medizinische Teile kennzeichnet →
| Tampondruck | Thermotransferdruck | |
|---|---|---|
| Flächen | Wölbungen, Vertiefungen und zusammengesetzte Formen | flachere Flächen |
| Stückzahl | größere Serien | kleinere Serien |
| Druckwechsel | ein neues Klischee | von Serie zu Serie oder von Bauteil zu Bauteil |
| Farbe | ein- oder mehrfarbig | |
| Wo es läuft | Reinraumumgebung der ISO Klasse 8, zusammen mit Montage und Verpackung | |
Die Einrichtung folgt Ihrer Stückzahl: cobot-gestützte Zellen bei kleinen Serien, dediziert und vollständig in der Linie bei Serienproduktion; siehe skalierbare Produktion bei Carmo.
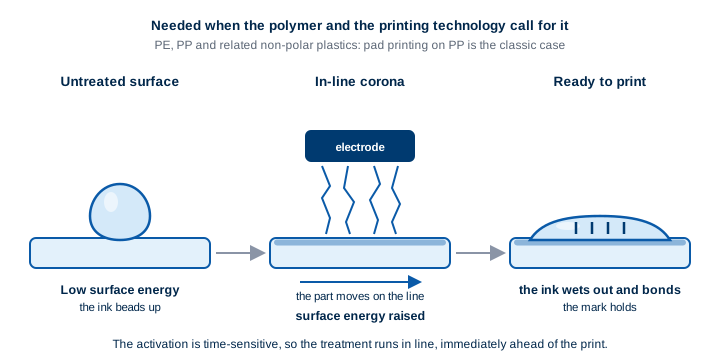
Farbe und Klebstoff haften auf Polyolefinen kaum, deshalb muss bei manchen Teilen die Oberfläche zuerst vorbereitet werden. Die Koronabehandlung in der Linie hebt die Oberflächenenergie unmittelbar vor dem Druck oder der Klebung an, damit die Markierung hält. Ob Ihr Teil sie braucht, hängt vom Polymer und vom Druckverfahren ab: PP mit Tampondruck ist der klassische Fall.
Die Oberflächenenergie dahinter: warum Druck und Klebung halten →

Mehrteilige Komponenten werden auf hochautomatisierten Zellen montiert, sodass jede Einheit gleich aufgebaut wird.
Ob überhaupt montiert wird oder die Teile als ein 2K-Bauteil gespritzt werden, wird üblicherweise im Rahmen einer Design-for-Manufacturing-(DFM-)Bewertung entschieden.
Wie automatisierte Montage Wiederholgenauigkeit und Sauberkeit schützt →
Komponenten werden im validierten Reinraum der ISO Klasse 8 verpackt, in dem Format, das Ihre Linie braucht. Der Doppelbeutel lässt den Innenbeutel ohne Umpacken in Ihren eigenen Reinraum übergehen; Los- und Produktkennzeichnung werden im Thermotransferdruck auf den Beutel aufgebracht, sodass die Rückverfolgbarkeit lückenlos bleibt.
Wie der Doppelbeutel die Rückverfolgbarkeit aus dem Reinraum bewahrt →


Die Inline-Kontrolle umfasst die kritischen Merkmale und Maße, die wir mit Ihnen vereinbaren, darunter Kameraprüfung und Dichtheitsprüfung. Die Komponenten gehen von der Maschine bis zum verpackten Karton, ohne eine Lieferantengrenze zu überschreiten, sodass die Lückenlosigkeit der Verantwortungskette erhalten bleibt und jeder Karton einzeln identifiziert ist.
Alles unter Carmos nach ISO 13485 zertifiziertem Qualitätsmanagementsystem. Carmo ist Komponentenlieferant; die Verantwortung als gesetzlicher Hersteller nach MDR liegt beim Kunden.
Nennen Sie uns die Komponente, was darauf gedruckt oder daran montiert werden soll und in welchem Format Ihre Linie die Komponente braucht. Wir sagen Ihnen, welche Schritte im Reinraum laufen und wie die Dokumentation aussieht. Auf Wunsch zuerst eine Geheimhaltungsvereinbarung; eine E-Mail an [email protected] genügt.

Neun funktionsfähige Medizinkomponenten aus medizinisch zugelassenem Material, und Monate weniger Entwicklungszeit.
Case lesen
Der Befestigungsknopf, der die Rettungsweste zusammenhält: in zwei Jahren gemeinsam entwickelt für Ausrüstung, die Leben retten muss.
Case lesen
Vom Gesamtdesign zum funktionsfähigen 20-Teile-Prototyp in acht Monaten: Machbarkeitsnachweis in der halben Zeit, zu halben Kosten.
Case lesenDie Aufzeichnungen bleiben bei Carmo; mit der Ware reisen eine Konformitätsbescheinigung (CoC) und, wo vereinbart, ein Analysenzertifikat (CoA). Bei Carmo und offen für Ihr Audit: Chargenprotokolle, In-Prozess-Kontrollen, Inspektionsdaten und Materialchargen-Rückverfolgbarkeit unter dem zertifizierten QMS nach ISO 13485. Eine eindeutige Karton-ID und ein Zeitstempel reisen auf jedem Versandkarton mit, sodass ein Karton zusätzlich zum Los rückverfolgt werden kann.
Zwei Verfahren, beide intern: Tampondruck und Thermotransferdruck. Beim Tampondruck hebt ein weicher Silikontampon Farbe von einem geätzten Klischee ab und erreicht so gewölbte, vertiefte und dreidimensionale Flächen; der Thermotransferdruck ist der Weg für kleine Serien, bei dem das Motiv von Serie zu Serie wechseln kann. Beide drucken Graduierungen, Skalen und Orientierungsmarkierungen, ein- oder mehrfarbig, in der Toleranz, die Ihre Zeichnung vorgibt.
Kunststoffe mit niedriger Oberflächenenergie wie PE und PP müssen aktiviert werden, bevor Farbe oder Klebstoff halten; unbehandelt liegen sie unter der Oberflächenenergie, die dauerhafte Druckhaftung braucht. Die Koronabehandlung hebt die Oberflächenenergie an, sodass Farbe und Klebstoff benetzen und binden. Carmo führt sie in der Linie aus, unmittelbar vor Druck und Klebung, weil die Aktivierung mit der Zeit abklingt, wenn ein Teil liegen bleibt.
Mehr als 80 Jahre ununterbrochen in privater Hand: ein Team vom Prototyp zur Serie, ohne Übergabe.
ISO 13485-zertifiziertes Qualitätsmanagement und Reinraumumgebung der ISO Klasse 8: Komponenten mit der Dokumentation, die Ihr Audit verlangt.
Sie bringen das Problem; wir bringen das Know-how, das es löst. Gerade an den schwierigen Aufgaben bleiben wir dran. Hören Sie, was unsere Kunden sagen.