
Médical Navigraff: Des mois gagnés sur le développement
Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas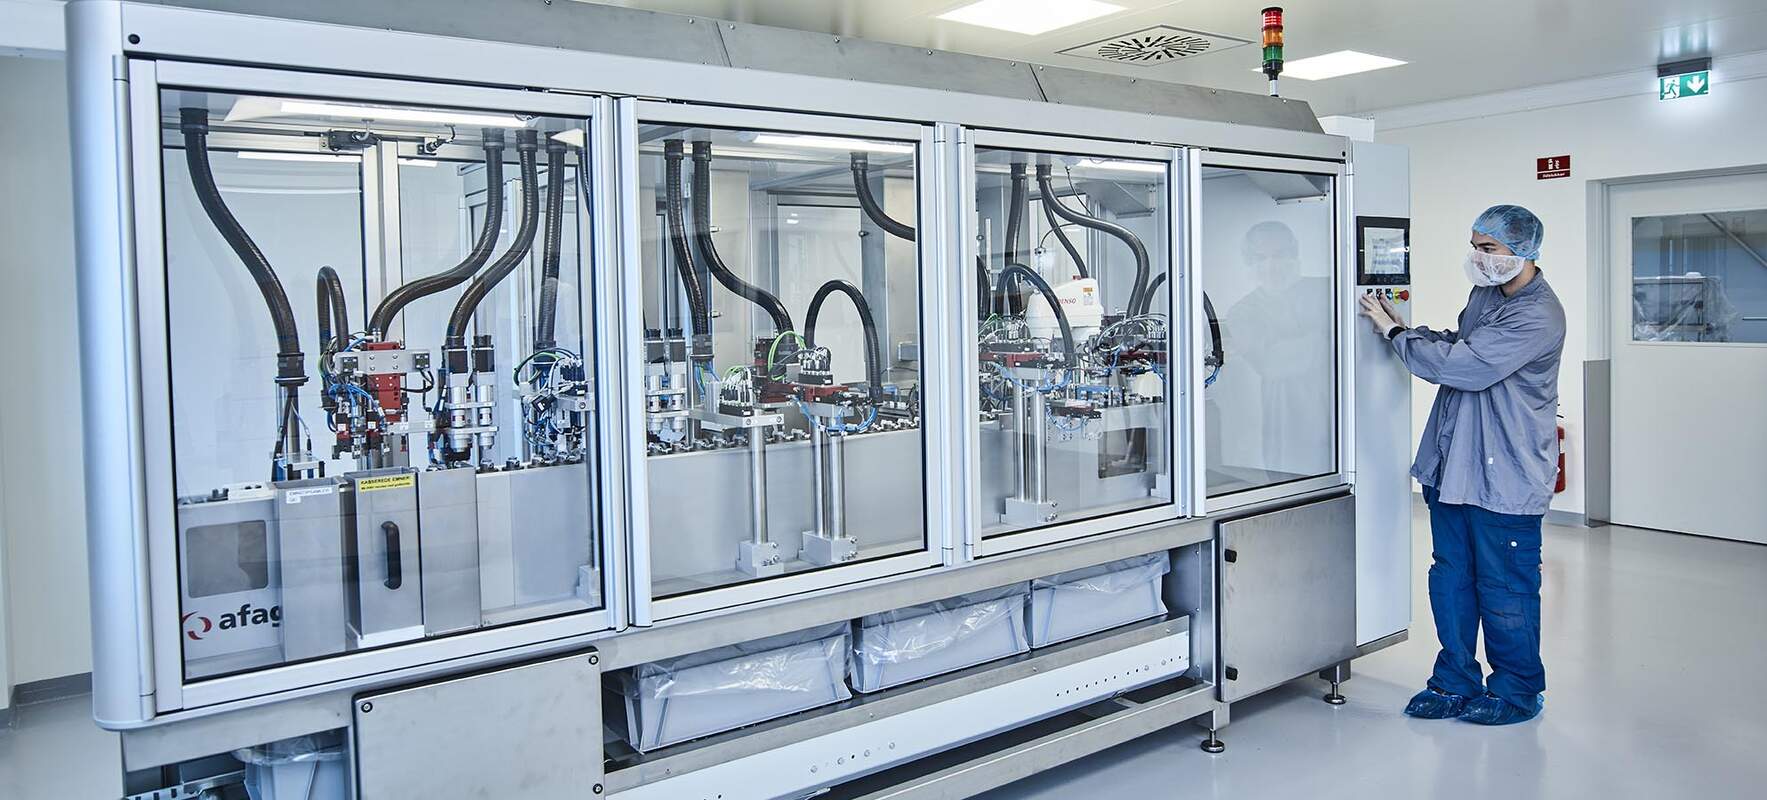
Traitement corona, tampographie, assemblage, contrôle, conditionnement. Un seul fournisseur, un seul dossier documentaire.
En bref : Carmo continue après le moulage : traitement corona, tampographie, assemblage, contrôle et conditionnement des composants en double ensachage, le tout dans un environnement de salle blanche ISO classe 8, documenté et traçable à chaque étape, de la pièce moulée au composant conditionné.
Depuis plus de dix ans, Carmo fabrique des ensembles de seringues complets pour l’administration de médicaments : nous moulons les pièces, imprimons les graduations, assemblons et contrôlons, conditionnons en salle blanche et les livrons prêts pour la ligne de kitting du client. C’est dans l’administration de médicaments que cette ligne a le plus d’expérience, et tout fonctionne sous un seul système de management de la qualité ISO 13485. Un devis, une qualification, une seule traçabilité documentaire.

Le procédé retenu pour votre pièce dépend de la géométrie, des volumes et de la fréquence des changements d’impression ; nous vous dirons lequel, et pourquoi. L’impression est réalisée en interne, sous le système de management de la qualité de Carmo et dans votre piste d’audit.
Comment la tampographie marque les pièces médicales courbes →
| Tampographie | Transfert thermique | |
|---|---|---|
| Surfaces | courbes, creux et formes composées | surfaces plus planes |
| Volumes | grandes séries | petites séries |
| Changement d’impression | un nouveau cliché | d’une série à l’autre, ou d’une pièce à l’autre |
| Couleur | en une ou plusieurs couleurs | |
| Où cela se passe | environnement salle blanche ISO Classe 8, avec l’assemblage et le conditionnement | |
L’installation suit vos volumes : cellules assistées par cobot pour les petites séries, impression dédiée et entièrement en ligne en production en série ; voir la production évolutive chez Carmo.
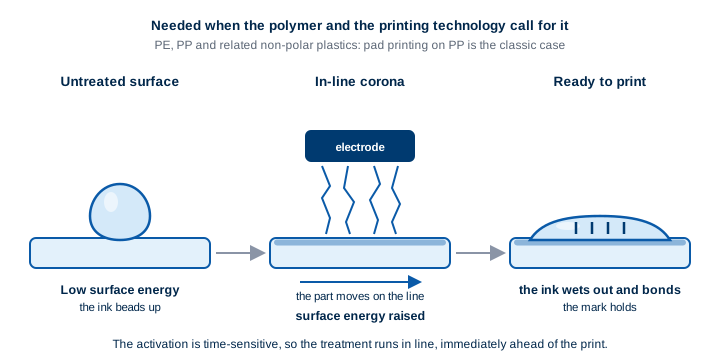
L’encre et l’adhésif adhèrent à peine aux polyoléfines : certaines pièces demandent donc une préparation de surface. Le traitement corona en ligne élève l’énergie de surface juste avant l’impression ou le collage, pour que le marquage tienne. Que votre pièce en ait besoin dépend du polymère et de la technologie d’impression : le PP en tampographie est le cas classique.
La science de l’énergie de surface : pourquoi l’impression et le collage tiennent →

Les composants multi-pièces sont assemblés sur des cellules fortement automatisées : chaque unité est construite de la même façon.
Faut-il même assembler, ou mouler les pièces en un seul composant 2K ? Cela se décide typiquement lors d’une revue de conception pour la fabrication (DFM).
Comment l’assemblage automatisé protège la répétabilité et la propreté →
Les composants sont conditionnés dans la salle blanche ISO classe 8 validée, au format dont votre ligne a besoin. Le double ensachage permet au sachet intérieur d’entrer dans votre propre salle blanche sans ré-ensachage, avec l’identification de lot et de dispositif imprimée par transfert thermique sur le sachet : la traçabilité reste ininterrompue.
Comment le double ensachage préserve la traçabilité en salle blanche →


Le contrôle en ligne porte sur les caractéristiques critiques et les cotes convenues avec vous, dont le contrôle vision et les tests d’étanchéité. Les composants vont de la presse au carton conditionné sans franchir de frontière fournisseur : la chaîne de responsabilité reste intacte, et chaque carton est identifié individuellement.
Le tout sous le système de management de la qualité certifié ISO 13485 de Carmo. Carmo est fournisseur de composants ; la responsabilité de fabricant légal au titre du MDR reste chez le client.
Ce que couvre la documentation au niveau du composant chez Carmo →
Envoyez le plan du composant et dites-nous ce qui se passe après le moulage : étapes d’assemblage, marquages, format de conditionnement, destination suivante. Nous dirons quelles étapes tournent en ligne, quelle documentation les accompagne, et comment le carton atteint votre ligne. Une qualification fournisseur en cours ? Envoyez le questionnaire ; NDA d’abord si nécessaire.

Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas
Le bouton de fermeture qui maintient la cohésion du gilet : deux ans de co-développement pour un équipement qui doit sauver des vies.
Lire le cas
Un prototype fonctionnel de plus de 20 pièces en huit mois, la preuve de concept deux fois plus vite, pour moitié moins cher.
Lire le casLes enregistrements restent chez Carmo ; ce qui accompagne la marchandise, c’est un certificat de conformité (CoC) et, lorsque c’est convenu, un certificat d’analyse (CoA). Tenus chez Carmo et ouverts à votre audit : dossiers de lot, contrôles en cours de production, données d’inspection et traçabilité des lots de matière sous le SMQ certifié ISO 13485. Un identifiant de carton unique et un horodatage voyagent sur chaque carton d’expédition : chaque carton peut ainsi être tracé en plus du lot.
Deux procédés, tous deux en interne : la tampographie et l’impression par transfert thermique. La tampographie prélève l’encre sur un cliché gravé avec un tampon souple en silicone, ce qui lui permet d’atteindre les surfaces courbes, en creux et tridimensionnelles ; l’impression par transfert thermique est la voie des petites séries, où le motif peut changer d’une série à l’autre. Les deux impriment graduations, échelles et repères d’orientation, en une ou plusieurs couleurs, à la tolérance que votre plan définit.
Les plastiques à faible énergie de surface comme le PE et le PP doivent être activés avant que l’encre ou l’adhésif ne tienne : non traités, ils se situent sous l’énergie de surface qu’exige une adhérence durable. Le traitement corona élève l’énergie de surface pour que l’encre et la colle mouillent et adhèrent. Carmo le réalise en ligne, juste avant l’impression et le collage, parce que l’activation décroît avec le temps si la pièce attend.
Plus de 80 ans de propriété privée ininterrompue : une équipe du prototype à la série, sans passage de relais.
Gestion de la qualité certifiée ISO 13485 et environnement de salle blanche ISO classe 8 : des composants avec la documentation que votre audit demande.
Vous apportez le problème ; nous avons le savoir-faire pour le résoudre. Les problèmes difficiles, nous les relevons. Écoutez ce qu’en disent nos clients.