
Médical Navigraff: Des mois gagnés sur le développement
Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas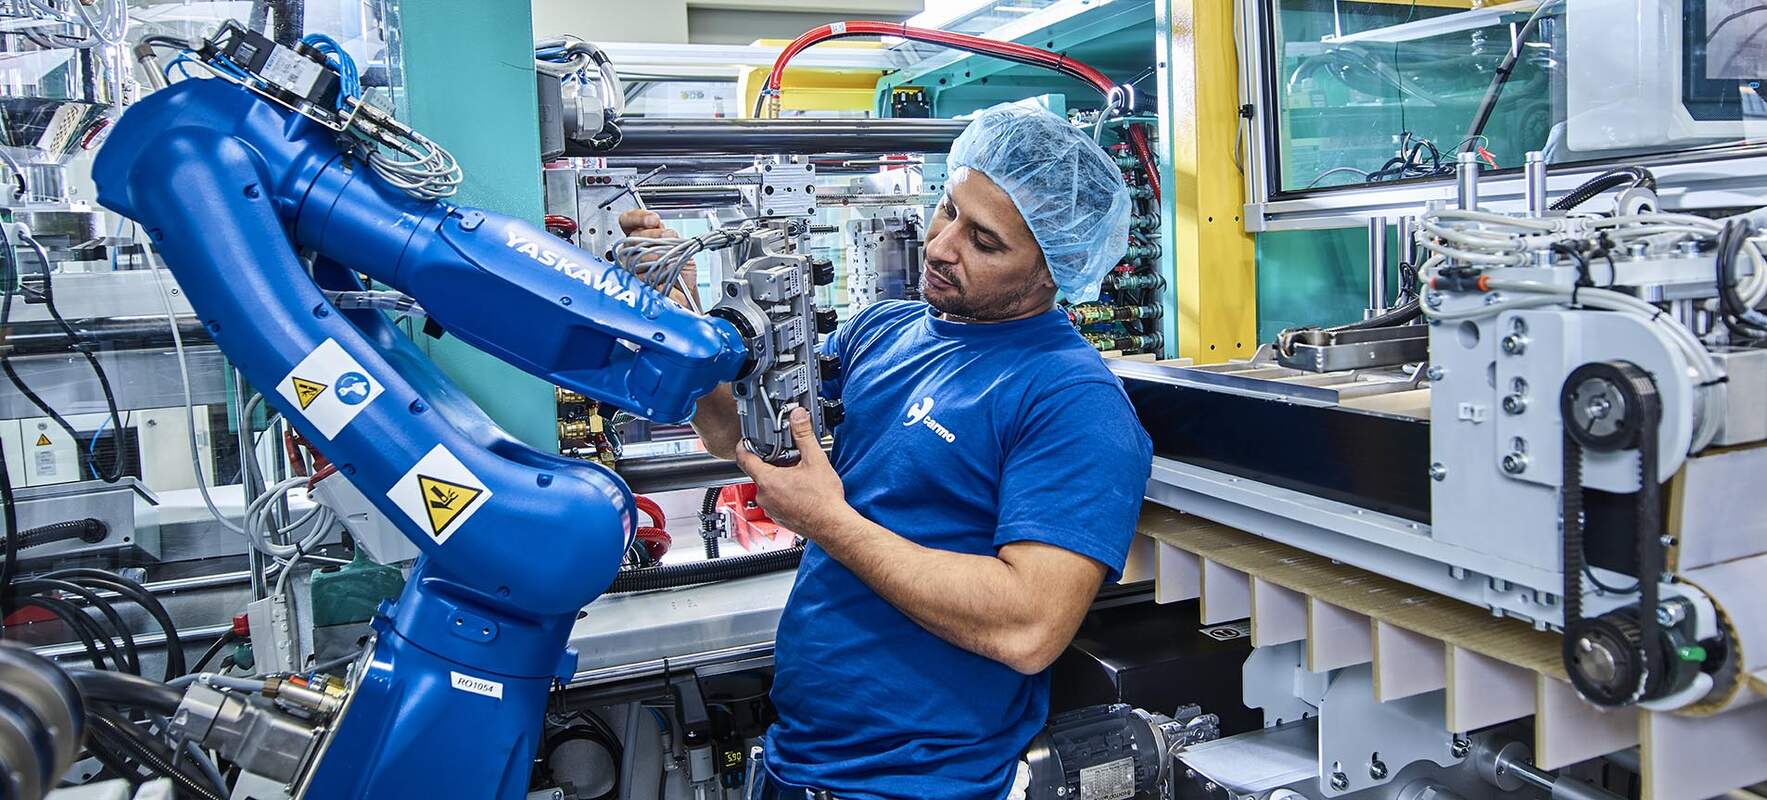
Cellules automatisées pour le volume, cobots pour démarrer en petite série. Construites par nos propres ingénieurs en robotique.
En bref : Carmo automatise la production autour de votre composant : robots 6 axes avec préhenseurs, gabarits et plateaux tournants conçus en interne ; alimentation, assemblage, tampographie, conditionnement et contrôle qualité en ligne automatisés ; cellules assistées par cobot là où les volumes restent modestes.
Chez Carmo, l’automatisation suit le volume :
Le passage à davantage d’empreintes et à l’automatisation complète est couvert par la production évolutive. Le film montre une cellule cobot au travail, à partir de 0:12.

Presque toutes nos cellules de production sont équipées de robots 6 axes, qui automatisent la manipulation et le conditionnement directement à la machine. Nous développons nos propres préhenseurs, gabarits et plateaux tournants, si bien qu’une cellule se reconfigure si votre composant évolue ; et même des composants complexes peuvent être automatisés :
La reconfiguration d’une cellule validée est un changement maîtrisé. Elle passe par une maîtrise des modifications documentée sous le SMQ certifié ISO 13485, avec revalidation lorsque c’est requis. La documentation fait partie du changement : une cellule reconfigurée est aussi défendable dans votre dossier fournisseur que celle qu’elle remplace.
Tout bon projet d’automatisation commence par une approche de bout en bout du produit : que se passe-t-il avant lui, dans quoi s’intègre-t-il, et comment est-il traité ensuite ?
Comprendre cela permet souvent à une caractéristique de conception ou à une méthode de production de supprimer une étape ultérieure : un clip supprime un poste d’assemblage ; un couple de matériaux 2K supprime un cordon de colle. Chaque étape supprimée retire son coût de la production, pour toute la vie du composant.
Nous recommandons de collaborer tôt dans la phase de développement, pour que le produit soit optimisé pour l’automatisation ultérieure dans le cadre de l’ingénierie de fabrication. Cela peut demander un peu plus d’investissement au départ, et cela se rentabilise en production.
Pour Carmo, produire au Danemark est un choix délibéré, pas une option par défaut. La production est fortement automatisée : l’économie d’un déplacement vers une région à bas coûts serait modeste, et la maîtrise complète de la qualité, de la traçabilité et de la réactivité reste en interne. Quand cela se justifie, et quand cela ne se justifie pas : le nearshoring du moulage par injection vers l’Europe.
Indiquez le composant et les volumes attendus. Nous proposerons la cellule : ce qui tourne automatisé, ce qu’un robot prend en charge, et où le manuel garde du sens.

Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas
Le bouton de fermeture qui maintient la cohésion du gilet : deux ans de co-développement pour un équipement qui doit sauver des vies.
Lire le cas
Un prototype fonctionnel de plus de 20 pièces en huit mois, la preuve de concept deux fois plus vite, pour moitié moins cher.
Lire le casLa quasi-totalité des cellules de moulage de Carmo fonctionne avec des robots 6 axes, qui prélèvent la pièce dans le moule, la présentent au contrôle qualité en ligne, puis la transfèrent vers l’assemblage, la tampographie et le conditionnement ; l’alimentation et la mise en carton s’effectuent automatiquement. Les préhenseurs, gabarits et plateaux tournants sont conçus en interne, si bien que chaque cellule est construite autour du composant qu’elle produit.
Oui. Une cellule assistée par cobot transfère la pièce de la presse vers un plateau tournant pour la tampographie, puis vers un gabarit pour l’assemblage : un fonctionnement semi-manuel et plus lent, pour une fraction du coût d’une ligne complète. Les cellules à cobot démarrent la production là où les volumes sont encore faibles.
Oui : Carmo automatise la production autour du composant, pour les applications techniques exigeantes comme pour les dispositifs médicaux. Carmo développe ses propres préhenseurs robotisés, ce qui permet d’automatiser même les composants complexes ; et si un composant évolue, la cellule est reconfigurée.
Sur un procédé validé, toute reconfiguration passe par une maîtrise documentée des modifications, avec revalidation lorsque cela est requis, dans le cadre du SMQ certifié ISO 13485 ; le système qui sous-tend l’ensemble est l’assurance qualité chez Carmo.
Oui, lorsque l’automatisation est prise en compte tôt dans le développement. Examiner ce qui se passe avant, pendant et après le moulage permet souvent de remplacer une étape ultérieure par une fonction de conception : une fonction d’encliquetage peut supprimer un poste d’assemblage, et une association de matières 2K peut supprimer un cordon de colle. Chaque étape supprimée retire son coût de la production pour toute la durée de vie du composant ; ce travail de conception s’inscrit dans l’ingénierie de fabrication.
Plus de 80 ans de propriété privée ininterrompue : une équipe du prototype à la série, sans passage de relais.
Gestion de la qualité certifiée ISO 13485 et environnement de salle blanche ISO classe 8 : des composants avec la documentation que votre audit demande.
Vous apportez le problème ; nous avons le savoir-faire pour le résoudre. Les problèmes difficiles, nous les relevons. Écoutez ce qu’en disent nos clients.