
Médical Navigraff: Des mois gagnés sur le développement
Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas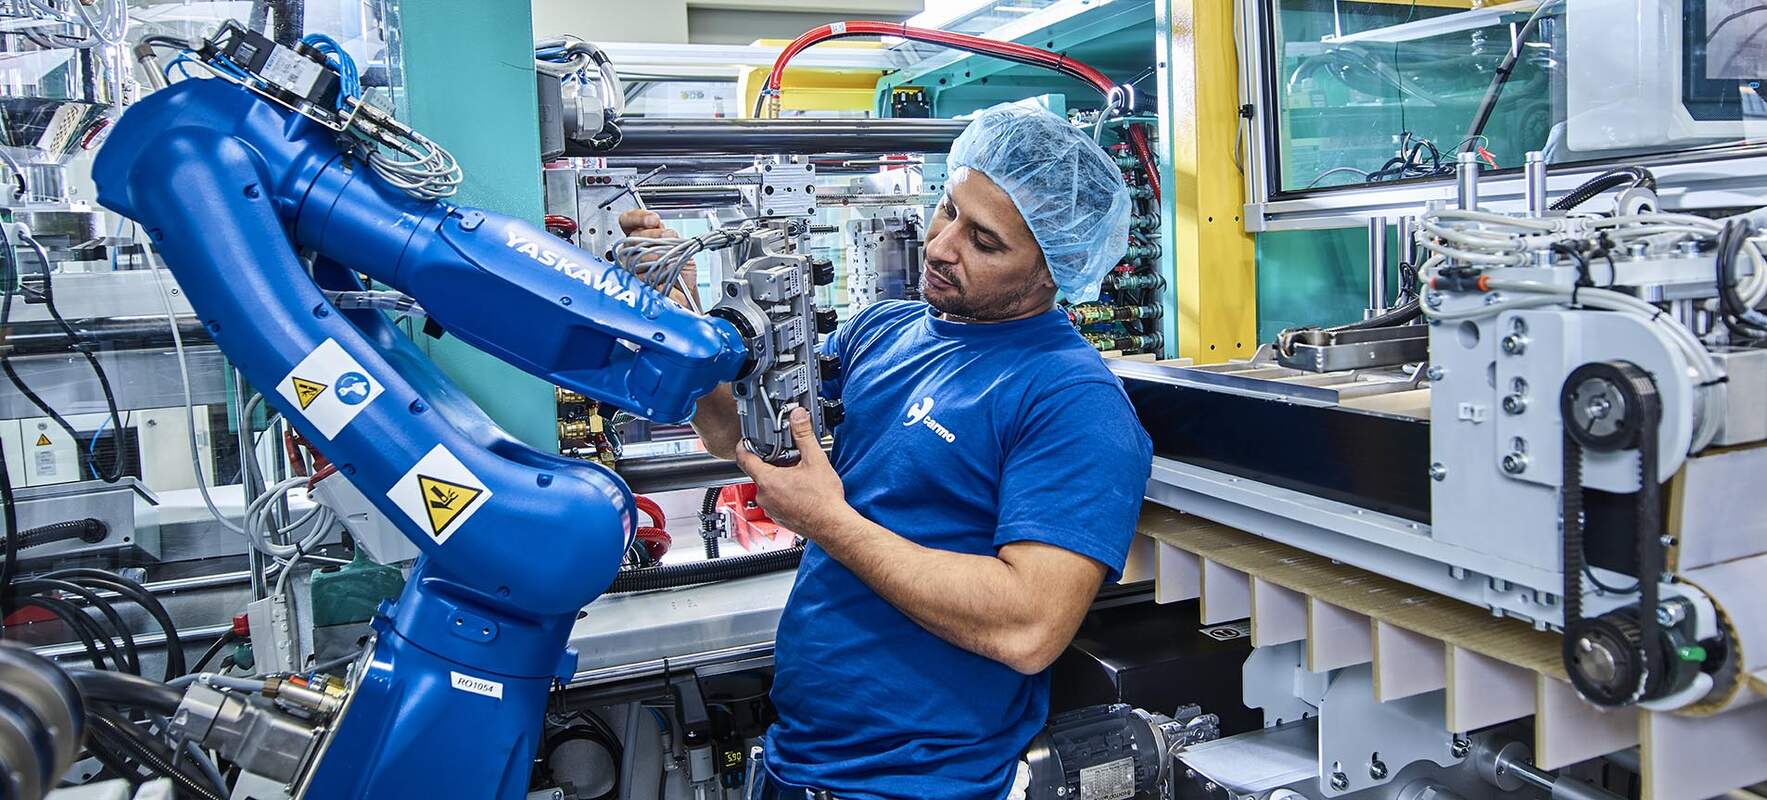
Des premières pièces à des millions par an. Démarrez là où sont vos volumes. Carmo avance avec vous.
En bref : Carmo fait évoluer un composant du moulage par injection en petite série à la production en grande série : un démarrage à faible investissement sur un moule acier à une ou deux empreintes et une cellule assistée par robot, puis davantage d’empreintes et une automatisation complète à mesure que vos volumes grandissent.
La quantité choisit la technologie ; l’équipe reste la même :
Chaque bascule est planifiée dès le premier jour : le changement de procédé est cadré avant d’être nécessaire.
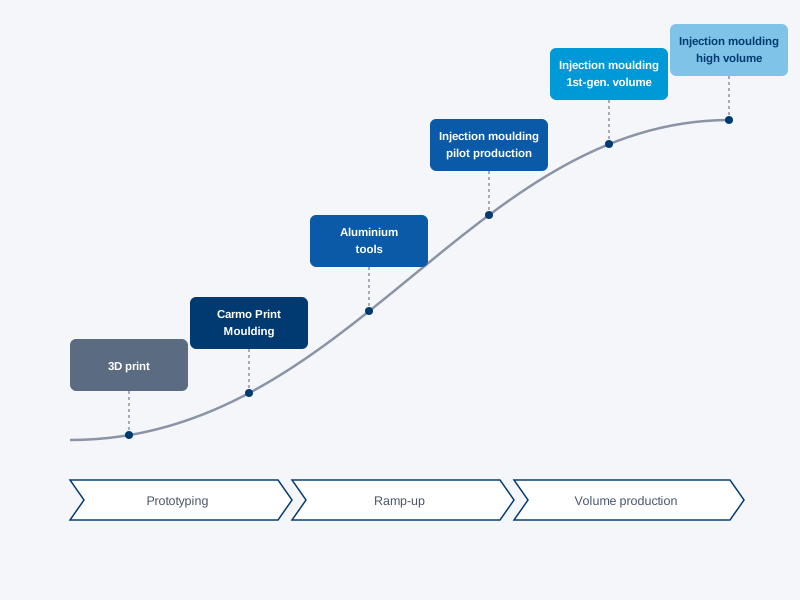
Chaque étape échange un investissement plus grand et un délai plus long contre un coût unitaire plus bas et une cadence plus élevée :
| Additif | Moule imprimé | Démarrage à faible capex | Grande série | |
|---|---|---|---|---|
| Quantité | 1 à quelques dizaines par an | dizaines à centaines | premiers volumes | milliers à millions |
| Moule | aucun | imprimé en 3D, en interne | acier, 1 à 2 empreintes | acier multi-empreintes |
| Automatisation | aucune | manuelle | semi-manuelle, assistée par cobot | cellule automatisée, CQ en ligne |
| SMQ | hors périmètre | hors périmètre | validé IQ/OQ/PQ | validé IQ/OQ/PQ |
Quand la date de lancement ne peut pas attendre, l’entrée sur le marché peut démarrer sous une stratégie de contrôle intérimaire convenue, avec inspection renforcée et libérations de lots limitées, le temps que l’IQ/OQ/PQ complète s’achève.
Peu de produits ont besoin d’un moule à seize empreintes dès le premier jour. Ils ont besoin de pièces, documentées, à un coût aligné sur le volume :
Le film montre une cellule au travail, à partir de 0:12.
Votre production tourne sur nos propres machines et cellules, avec une automatisation construite autour de votre composant plutôt qu’achetée comme équipement de ligne générique :


Votre projet ne change pas de mains à la frontière de la montée en cadence : une seule équipe d’ingénierie porte le composant du concept à la production en série réglementée. Les ingénieurs qui ont prototypé la pièce spécifient son moule, mènent les séries de validation et la produisent en volume :
« Avec nos machines de moulage par injection, notre robotique et notre technologie additive, nous avons la technologie, l’expérience et le savoir-faire pour trouver des solutions intelligentes. Nous sommes prêts pour votre prochain projet, quelle qu’en soit la taille. »
Claus Steenstrup Ishøy, CEO
Indiquez le composant, où en est le projet, et les volumes attendus cette année et dans trois ans. Nous proposerons la voie : additive, moule imprimé, outillage acier, et le moment de chaque bascule.

Neuf composants médicaux fonctionnels dans un matériau de qualité médicale, des mois gagnés sur un développement qui s’éternisait déjà.
Lire le cas
Le bouton de fermeture qui maintient la cohésion du gilet : deux ans de co-développement pour un équipement qui doit sauver des vies.
Lire le cas
Un prototype fonctionnel de plus de 20 pièces en huit mois, la preuve de concept deux fois plus vite, pour moitié moins cher.
Lire le casOui, dans des conditions maîtrisées convenues avec votre fonction qualité. Quand une date de lancement est sous pression, la livraison peut démarrer pendant que la validation s’achève : les arbitrages sont pesés ensemble (production relais sur un moule provisoire, ou premières séries sur le moule définitif avec inspection renforcée et libérations de lots limitées), chaque écart fait l’objet d’une analyse de risques, est documenté et convenu avant toute expédition de pièces, et l’IQ/OQ/PQ complète s’achève en parallèle. Carmo a accompagné plusieurs lancements de cette manière ; cela exige une coopération étroite, une expertise réglementaire et une équipe capable de sprinter dans le cadre du SMQ ISO 13485.
Oui. Le parc machines (plus de 30 machines de moulage par injection modernes, de 25 à 250 tonnes), avec le prototypage, l’automatisation et l’assemblage en salle blanche en interne, offre une réserve de capacité significative pour l’accueil de nouveaux projets. La planification de la capacité fait partie de l’échange de cadrage : vous obtenez une vision claire du temps machine disponible avant de vous engager.
La flexibilité vient de l’organisation intégrée. Si vous menez plusieurs projets à des stades différents de leur cycle de vie (l’un en développement sur Carmo Print Moulding, l’autre en production en série, un troisième en reconception), vous traitez avec la même équipe d’ingénierie pour chacun d’eux, et le même SMQ certifié régit chaque projet à partir des séries de validation. Le coût du passage d’un projet entre Carmo Print Moulding et l’outillage définitif (ou en sens inverse, pour des variantes tardives) est sensiblement inférieur à ce que coûterait un changement de fournisseur équivalent.
Les cellules d’automatisation sont conçues autour de vos composants plutôt que comme équipement de ligne générique : elles peuvent donc être reconfigurées si le composant évolue. La plupart des cellules de moulage par injection sont équipées de robots six axes très polyvalents, et la conception en interne de préhenseurs avancés apporte une grande flexibilité et une forte réactivité lorsque des variantes ou de nouveaux lancements doivent démarrer rapidement. La robotique en assemblage en salle blanche soutient la répétabilité du procédé sans verrouiller la ligne sur un seul produit : le débit d’une production automatisée sur les produits stables, une reconfiguration rapide pour les variantes et les nouveaux lancements, le tout sous une même fonction d’ingénierie.
Les deux. L’assemblage aval, le contrôle, la tampographie et le conditionnement se déroulent en salles blanches ISO classe 8, aux côtés du moulage, le tout sous le SMQ certifié ISO 13485. Un composant peut passer de la matière première à sa forme finale conditionnée sans quitter Carmo ni son système qualité, un atout à la fois pour la documentation réglementaire médicale et pour raccourcir votre chaîne logistique.
Plus de 80 ans de propriété privée ininterrompue : une équipe du prototype à la série, sans passage de relais.
Gestion de la qualité certifiée ISO 13485 et environnement de salle blanche ISO classe 8 : des composants avec la documentation que votre audit demande.
Vous apportez le problème ; nous avons le savoir-faire pour le résoudre. Les problèmes difficiles, nous les relevons. Écoutez ce qu’en disent nos clients.