

Les œillets plastiques sont soudés : pas sertis. L’œillet fusionne avec la toile au lieu d’en pincer le bord; c’est pourquoi, dans le test de traction Carmo, la liaison soudée tient environ trois fois la traction d’un œillet métallique : environ quatre fois en soudage double face. (Nouveau dans le procédé ? Commencez par qu’est-ce que le soudage HF.)
Pourquoi la liaison soudée l’emporte
Un œillet métallique pince la toile ; la charge se concentre au bord du trou. Un œillet soudé fusionne avec elle et répartit la charge. Dans le test de traction Carmo, la toile se déchire à l’œillet métallique bien avant que l’œillet soudé ne cède : surtout en maille (mesh).
Un test de traction côte à côte : un œillet plastique Carmo soudé HF contre un œillet métallique standard dans une toile enduite PVC, tirés jusqu'à la déchirure. L'œillet soudé fusionne avec la toile sur toute la collerette au lieu d'être serti à travers : dans le test d'atelier Carmo sur nylon enduit PVC (600 g/m²), un œillet soudé simple face a tenu environ trois fois la force d'un œillet métallique, et un œillet soudé double face environ quatre fois. Test interne au dynamomètre non étalonné : indicatif, pas un essai normalisé certifié ; demandez à Carmo un test sur votre propre matière. La raison de souder les œillets plutôt que de les sertir.
Les problèmes qui partent avec le métal
Arrachement
Les œillets sertis traversent toile et maille sous charge de vent, la défaillance la plus fréquente sur banderoles, bâches et housses.
Rouille & taches
Les œillets laiton et acier déposent des auréoles de rouille autour de chaque trou. Le plastique soudé, jamais.
Usure de corde (ragage)
Le ragage attaque l’alésage de l’œillet. Le Metal Reinforced Eyelet breveté associe un corps soudé à une surface d’usure métallique, et quand seul le ragage compte, nous le disons franchement plus bas.
Recyclage
Un œillet PVC garde la bâche PVC mono-matériau : recyclable sans tri du métal.
Aspect
Assorti à la toile, transparent, gris et blanc en standard, au lieu du métal apparent.
Sans ourlet
Un œillet serti exige de plier ou de renforcer la toile pour tenir. Une soudure fusionne avec toute la collerette : posé directement, même sur vinyle simple couche.
Poids
Du plastique au lieu du laiton ou de l’acier : bâches et banderoles plus légères, moins à transporter et à manipuler.
Œillet métallique vs œillet plastique soudé
| Propriété | Œillet métallique | Œillet PVC soudé |
|---|---|---|
| Principe de liaison | Pince mécanique sur le bord du trou | Soudage HF, l’œillet fusionne avec la toile |
| Force d’arrachement | Référence ; s’arrache d’abord en maille | ~3× simple face / ~4× double face ; charge répartie sur la soudure |
| Corrosion | Rouille et tache en extérieur | Rien sur la toile qui puisse rouiller ou tacher |
| Pose | Presse à sertir et outillage | Soudeuse à barre existante (électrode/UG4), ou machine à œillets + générateur HF et air comprimé |
| Recyclage | Le métal doit être trié | Mono-matériau, le produit se recycle entier |
| Charges extrêmes | – | Metal Reinforced Eyelet : insert Inox 304, 3–4× un œillet métallique plus une surface d’usure inox |
Quelle taille remplace votre œillet métallique ?
Mesurez le diamètre intérieur, les numéros de taille varient d’un fabricant à l’autre. Les tailles courantes correspondent directement :
| Œillet métallique | Ø du trou | Œillet soudé Carmo |
|---|---|---|
| #0 (1/4″) | ~6 mm | 04-112 · 6.5 mm |
| #1 (5/16″) | ~7 mm | 04-274 · 7.0 mm renforcé |
| #2 (3/8″) | ~9.5 mm | 04-121 · 9.5 mm : exact |
| #3 (7/16″) | ~11 mm | 04-275 · 11.0 mm renforcé, ou le 04-283 Metal Reinforced Eyelet pour le ragage |
| #4 (1/2″) | ~12.7 mm | 04-122 · 12.7 mm : exact |
| #5 (5/8″) | ~16 mm | 04-123 · 15.8 mm : exact |
| #6 (3/4″) | ~19 mm | 04-278 · 19.0 mm : exact |
| 1″ | 25 mm | 04-125 · 25.0 mm : exact |
Toutes dimensions nominales. Autres tailles et variantes renforcées : toute la gamme d’œillets ronds.
Vous cherchez des œillets ovales ? Ils se soudent exactement comme les ronds : voir les variantes ovales et carrées.
Quel équipement le changement exige-t-il vraiment ?
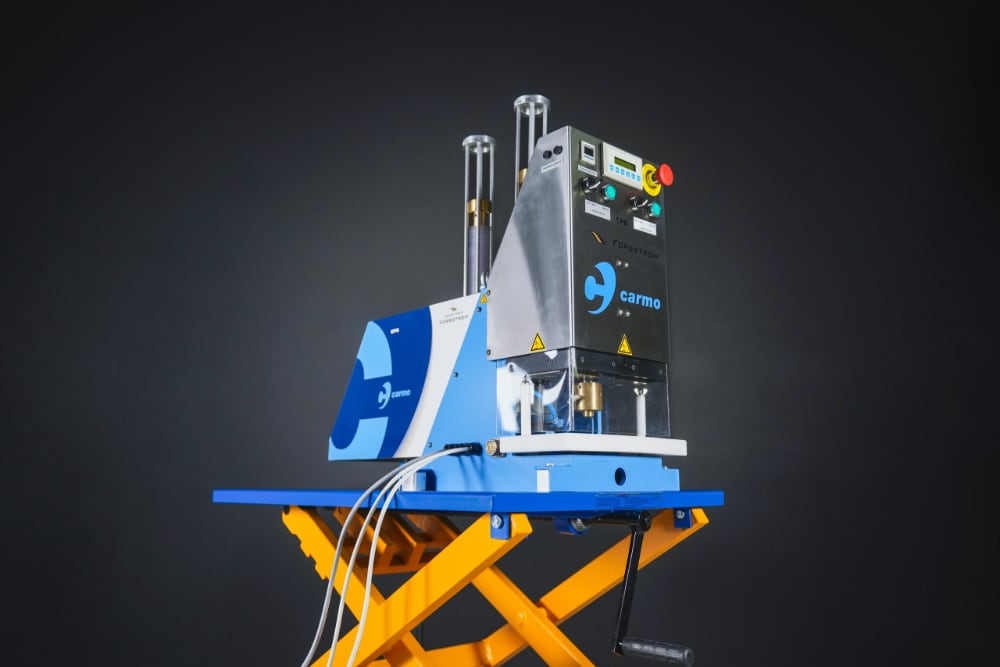
Tout dépend de ce que vous utilisez aujourd’hui. Sur une soudeuse à barre HF, une électrode à poser suffit pour l’essai. Si vous venez de la presse à sertir, il faut une station complète : générateur, air comprimé quand la machine l’exige, et la machine à œillets elle-même. Carmo définit la bonne configuration avec vous avant tout achat.
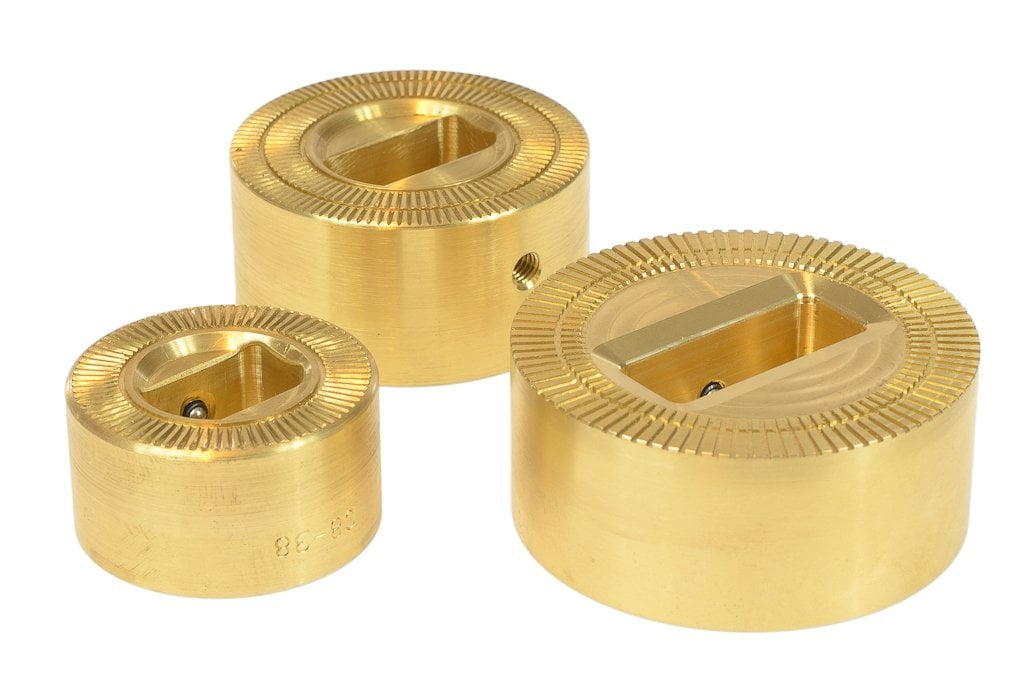
Entrée, votre soudeuse à barre
Électrode autonome
Une électrode prête à poser, sous la barre ou vissée dessus : sur la soudeuse que vous utilisez déjà. Les trous se poinçonnent à la main avant ou après soudage.
Nécessite : votre soudeuse à barre HF existante.
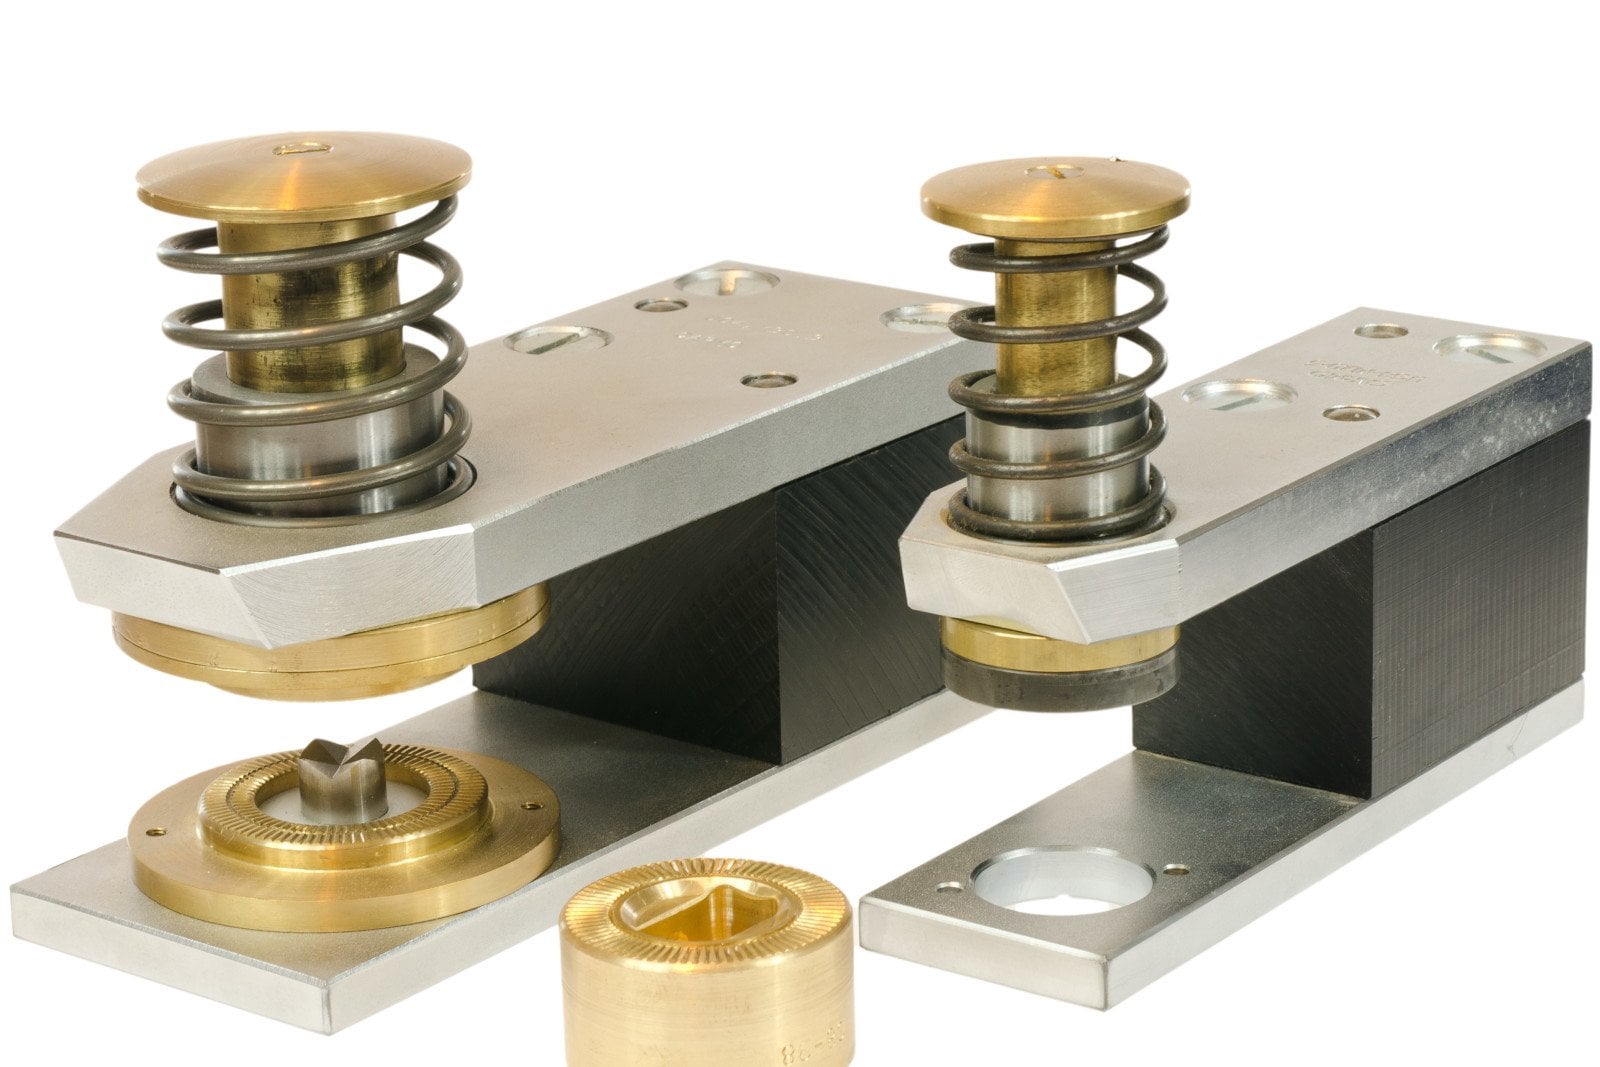
Étape suivante : votre soudeuse à barre
Outil UG4
Un boîtier d’électrode guidé qui poinçonne et soude en une seule opération : trois tailles selon la surface du composant.
Nécessite : votre soudeuse à barre HF existante.
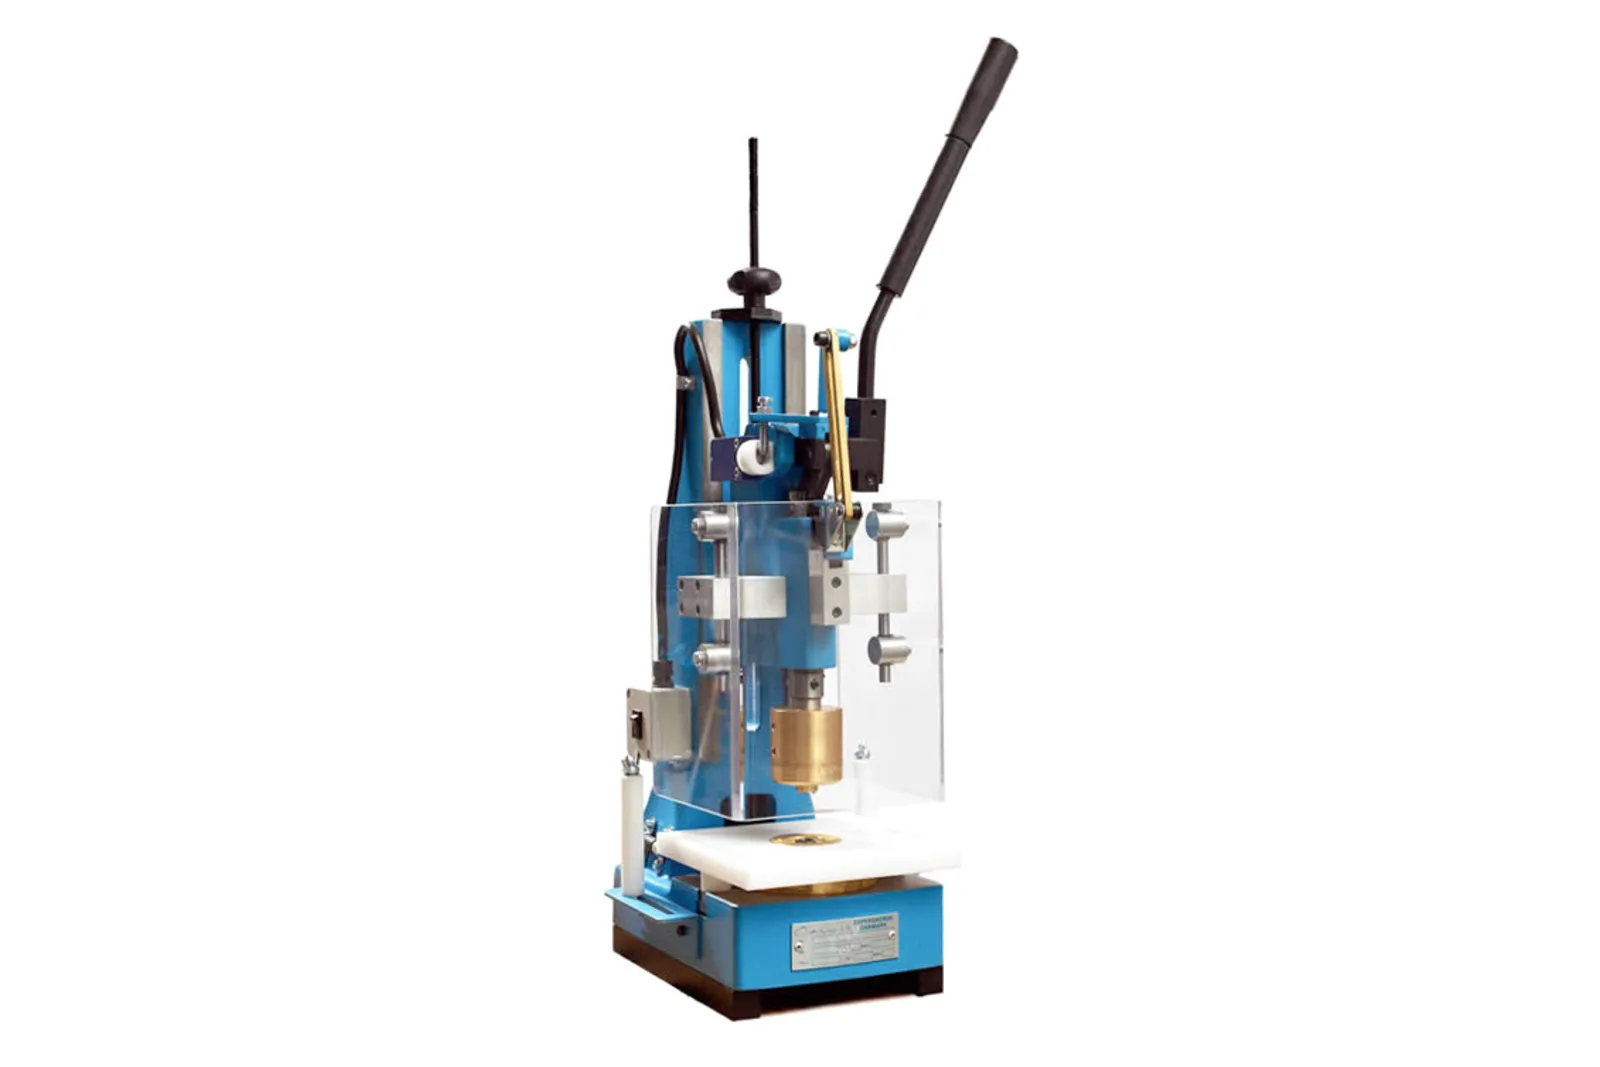
Presse manuelle : sans soudeuse à barre
EP3 soudeuse manuelle
Une presse manuelle avec électrode Carmo : pour les ateliers sans soudeuse à barre. Poinçonne dans la même station.
Nécessite : un générateur HF.
De la spécification à la production soudée en cinq étapes
Envoyez-nous votre spécification
Diamètre, matière, exigence de traction, volumes : nous proposons l’œillet adapté : rond, ovale ou Metal Reinforced.
Recevez des échantillons
Variantes de stock en vrac ou en tubes, prêtes pour l’alimentation automatique.
Menez les essais de soudage
Sur votre soudeuse à barre si vous en avez une : sinon nous définissons d’abord la station d’essai avec vous (voir ci-dessus).
Testez la liaison
Test de traction contre votre référence œillet métallique, les réglages gagnants deviennent votre point de consigne.
Passez en production
Machines à œillets automatiques pour le volume, ou gardez la soudeuse à barre. Œillets produits au Danemark à partir de matières premières européennes.
Qu’est-ce qui compte le plus dans votre projet ?
Force d’arrachement, résistance au ragage, ou les deux, la recommandation honnête diffère. (Les deux options soudées exigent une toile enduite PVC ou PU ; textiles non enduits (coton, lin), cuir et papier restent au métal.)
Priorité : force d’arrachement
Œillet plastique soudé
La soudure répartit la charge sur toute la surface soudée au lieu du bord du trou : environ 3 fois un œillet serti dans le test Carmo (environ 4 fois en double face), et rien qui puisse rouiller sur la toile. Le bon choix pour banderoles, bâches et maille.
Trouvez votre taille dans le tableau ci-dessus →Priorité : ragage
Œillet métallique, honnêtement
Là où une corde scie le trou sous faible tension, une surface d’usure métallique trempée peut durer plus longtemps que le plastique. Nous préférons vous le dire plutôt que de vous vendre la mauvaise pièce. Du ragage avec de fortes charges ? Le Metal Reinforced Eyelet change l’équation.
Un doute ? Envoyez votre spécification : réponse franche →Priorité : les deux
Metal Reinforced Eyelet
Un insert inox (Inox 304) surmoulé dans le corps soudé, la force d’arrachement du soudage plus la résistance à l’usure du métal, sans métal apparent sur la toile. Breveté ; 3–4× la force d’arrachement d’un œillet métallique.
Voir le Metal Reinforced Eyelet →Températures continues au-delà de la limite de la matière, exigence d’un aspect tout métal, ou très petites séries sans équipement de soudage ? L’œillet métallique ou l’œillet clip peut rester le bon choix. Cas limite ? Envoyez la spécification : nous vous dirons franchement de quel côté il penche.


